

Como industria pilar fundamental de la economía nacional, la industria cloro-alcalina brinda un amplio apoyo para el desarrollo de campos clave como nuevas energías, -fabricación de alta gama y tratamiento de agua. El sistema de electrólisis electroquímica es la principal fuente de energía para la producción de cloro-álcali. En el sistema de electrólisis, el ánodo, como lugar central para las reacciones de desprendimiento de cloro, determina directamente la eficiencia de producción, los niveles de consumo de energía y la estabilidad operativa. Con su estructura compuesta única de "sustrato de titanio + revestimiento de metal precioso", los ánodos de titanio se adaptan con precisión al duro entorno operativo de la electrólisis cloro-alcalina caracterizada por una alta densidad de corriente, alta temperatura y fuerte corrosión. Han reemplazado con éxito materiales tradicionales como los ánodos de grafito y se han convertido en componentes de soporte rígidos para los procesos modernos de electrólisis de membrana. A partir de la dependencia de la industria cloro-alcalina de los sistemas electroquímicos, este documento analiza sistemáticamente la composición estructural, los principios de funcionamiento y los valores funcionales de los ánodos de titanio, explora en profundidad los desafíos que enfrentan en la operación práctica y examina el estado de desarrollo actual y las tendencias futuras de la industria junto con los datos del mercado, revelando de manera integral el papel de apoyo central de los ánodos de titanio en el desarrollo ecológico y eficiente de la industria cloro-alcalina.
1. ¿Por qué la industria química cloro-alcalina es inseparable de los sistemas electroquímicos?
1.1 Posicionamiento industrial y productos principales de la industria del cloro-álcali
Como industria pilar fundamental en el sistema de la industria química global, el nivel de desarrollo de la industria cloro{0}}alcalina está directamente relacionado con la estabilidad del suministro de múltiples áreas clave de la economía nacional. Como principal suministro de materias primas químicas básicas, los productos cloro-alcalinos respaldan ampliamente la producción y operación de docenas de industrias transformadoras, como la farmacéutica, la impresión y teñido de textiles, el tratamiento y purificación de agua, la fabricación de plástico, el procesamiento de alimentos y la petroquímica. Los principales productos de la industria incluyen dos materias primas químicas clave: cloro gaseoso e hidróxido de sodio (comúnmente conocido como soda cáustica), y se produce hidrógeno gaseoso de alta-pureza como subproducto-durante el proceso de producción. Entre ellos, el cloro gaseoso es la materia prima principal para preparar cloruro de polivinilo (PVC), cloruros orgánicos, desinfectantes y otros productos; la soda cáustica es un material básico indispensable para industrias como la fabricación de papel, la fabricación de jabón, el refinado de alúmina y la producción de fibras químicas; El gas hidrógeno sub-producido puede reciclarse como energía limpia o usarse en la producción de productos químicos como amoníaco y metanol, formando una cadena industrial de reciclaje de recursos. Su eficiencia de producción y calidad del producto determinan directamente el control de costos y la competitividad del producto de la cadena industrial posterior.
1.2 Necesidad fundamental de los sistemas electroquímicos
El proceso principal de producción de cloro-álcali esencialmente descompone una solución acuosa de cloruro de sodio (conocida industrialmente como salmuera) en productos objetivo como cloro gaseoso, sosa cáustica y gas hidrógeno mediante reacciones electroquímicas redox. A diferencia de la producción química tradicional que depende de reacciones de reordenamiento molecular inducidas por energía térmica-o por catalizadores químicos-inducidas, las reacciones centrales del proceso cloro-alcalino deben depender de la energía eléctrica para iniciar directamente reacciones redox direccionales en la superficie del electrodo para lograrlo. Desde una perspectiva de termodinámica química, el cloruro de sodio es un compuesto iónico termodinámicamente estable y la ruptura de sus enlaces iónicos requiere la entrada de una gran cantidad de energía externa. El proceso de electrólisis puede proporcionar un aporte de energía direccional y controlable para la ruptura de enlaces iónicos mediante la regulación precisa de la intensidad del campo eléctrico, que es la vía técnica más eficiente y económica para realizar esta reacción a escala industrial. Por lo tanto, el sistema electroquímico no es una solución técnica opcional en la producción de cloro-álcali, sino un sistema de soporte central esencial para garantizar el buen progreso del proceso de producción y lograr una producción a gran-escala.
1.3 Función central y ventajas ambientales del proceso de electrólisis
El proceso de electrólisis es el "motor energético" de toda la cadena de producción de cloro-álcali y determina directamente la eficiencia de la producción y la calidad del producto. En el sistema de electrólisis, la reacción de oxidación de los iones cloruro ocurre en la región del ánodo para generar cloro gaseoso, la reacción de reducción de las moléculas de agua ocurre en la región del cátodo para generar gas hidrógeno e iones de hidróxido, y los iones de hidróxido se combinan con iones de sodio que migran a la región del cátodo para formar soda cáustica. Los tres productos se separan con precisión mediante dispositivos de separación específicos para garantizar la pureza del producto. El gas hidrógeno producido -, después de su recolección y purificación, puede conectarse al sistema energético de la fábrica como combustible o usarse en procesos de síntesis química posteriores, mejorando efectivamente la tasa de utilización de recursos y los beneficios económicos de todo el proceso de producción. Al mismo tiempo, con regulaciones ambientales cada vez más estrictas, la tecnología moderna de electrólisis cloro-alcalina (especialmente la tecnología de electrólisis de membrana) ha logrado una mejora ambiental significativa en comparación con las tecnologías tradicionales de electrólisis de diafragma y electrólisis de mercurio. La tecnología de electrólisis de membrana utiliza membranas de intercambio iónico perfluoradas como medio de separación, lo que reduce en gran medida la generación de subproductos-nocivos y reduce la emisión de aguas residuales y residuos; El diseño del proceso de producción de circuito cerrado-minimiza el riesgo de fugas químicas, mejora la seguridad y la compatibilidad ambiental del proceso de producción, lo que le permite cumplir mejor con los requisitos de la política industrial global para un desarrollo ecológico y bajo-carbono, y consolida aún más la posición central del sistema electroquímico en la producción de cloro-álcali.
1.4 Dilemas principales que enfrenta la industria actual del cloro-álcali y el valor de respuesta de los ánodos de titanio
La actual industria del cloro-álcali se enfrenta a múltiples dificultades y dilemas en su desarrollo, centrándose en tres dimensiones principales: control del consumo de energía, cumplimiento medioambiental y funcionamiento estable de los equipos a largo-plazo. En términos de consumo de energía, la producción de cloro-álcali es una industria que consume un alto-energía-, y los costos de energía representan el 30-50% de los costos de producción. Los materiales de electrodos tradicionales tienen un alto potencial de evolución de cloro, lo que conduce a un alto consumo de energía de los electrolizadores, que es difícil de adaptar a los requisitos actuales del desarrollo industrial de conservación de energía y reducción de carbono. En términos de cumplimiento medioambiental, en algunos procesos de producción antiguos, el polvo generado por la corrosión de los electrodos tradicionales (como los ánodos de grafito) puede contaminar las membranas de intercambio iónico y los electrolitos, aumentando la dificultad del tratamiento de aguas residuales. Al mismo tiempo, la eliminación de materiales de desecho generados por el reemplazo frecuente de electrodos enfrenta presión ambiental. En términos de operación del equipo, el ambiente hostil de alta densidad de corriente, alta temperatura y fuerte corrosión en los electrolizadores cloro-álcali da como resultado una vida útil corta de los electrodos tradicionales (por ejemplo, los ánodos de grafito solo duran entre 1 y 2 años), lo que requiere paradas frecuentes para su reemplazo. Esto no sólo aumenta los costos de mantenimiento sino que también interrumpe la continuidad de la producción, afectando la estabilidad de la capacidad de producción.
La aplicación de ánodos de titanio proporciona un camino técnico práctico para resolver los dilemas anteriores. En términos de control del consumo de energía, el recubrimiento de metales preciosos en la superficie de los ánodos de titanio puede reducir significativamente el sobrepotencial de evolución de cloro. En comparación con los ánodos de grafito tradicionales, el voltaje de la celda se puede reducir entre 0,2 y 0,3 V. Según cálculos de datos industriales, el consumo total de energía se puede reducir entre un 3% y un 5%, aliviando efectivamente la presión del alto consumo de energía. En términos de cumplimiento ambiental, los ánodos de titanio tienen una larga vida útil y no generan polvo durante la operación, lo que puede reducir la contaminación de los componentes de la membrana y los electrolitos, disminuir la carga de tratamiento de aguas residuales y, al mismo tiempo, reducir la cantidad de electrodos de desecho generados, lo que reduce la presión de eliminación de desechos sólidos. En términos de operación estable del equipo, la excelente resistencia a la corrosión y la estabilidad dimensional del sustrato de titanio, combinadas con la alta estabilidad del recubrimiento de metal precioso, permiten que los ánodos de titanio tengan una vida útil de 5 a 8 años, lo que extiende en gran medida el ciclo de reemplazo de electrodos, reduce las paradas no planificadas, garantiza la continuidad de la producción y reduce los costos de mano de obra de mantenimiento y adquisición de equipos.
2. Composición de los componentes principales de los electrolizadores cloro-alcalinos (interpretados desde una perspectiva del sistema)
Como uno de los componentes principales de los electrolizadores cloro-alcalinos, las ventajas de rendimiento de los ánodos de titanio están dirigidas precisamente a abordar los dilemas industriales mencionados anteriormente. En la operación coordinada del sistema electrolizador, los ánodos de titanio amplifican aún más su valor en conservación de energía, protección ambiental y operación estable a través de una combinación eficiente con otros componentes, convirtiéndose en un componente central clave para resolver los dilemas de desarrollo actuales de la industria cloro-alcalina.
2.1 Lógica de coordinación general del sistema electrolizador
Un electrolizador cloro-alcalino es un sistema coordinado de múltiples-componentes altamente integrado. Su rendimiento general no es una simple superposición del rendimiento de componentes individuales, sino que depende del grado de coincidencia y la eficiencia de coordinación entre varios componentes. La función principal del sistema es proporcionar un entorno de reacción estable y controlable para reacciones electroquímicas redox, logrando una descomposición eficiente de la salmuera y una separación precisa de los productos. Los componentes principales incluyen cuatro categorías: ánodo, cátodo, diafragma (o membrana de intercambio iónico) y electrolito. Cada componente es funcionalmente complementario y operativamente interrelacionado, determinando conjuntamente la eficiencia actual, el nivel de consumo de energía, la estabilidad operativa y la calidad del producto del electrolizador. Por lo tanto, para comprender completamente el papel del ánodo en la producción de cloro-álcali, es necesario salir de la perspectiva de un solo componente, comenzar desde la lógica de operación de todo el sistema electrolizador y aclarar la posición central del ánodo en la cadena de reacción y su relación de coordinación con otros componentes.
2.2 Desmontaje funcional de cuatro componentes principales
1.Electrolito:El electrolito es el medio de transporte de iones y la materia prima para las reacciones de electrólisis cloro{0}}alcalina, siendo el componente central una solución acuosa de cloruro de sodio de alta-concentración que se ha sometido a una purificación profunda. Sus funciones principales son proporcionar suficientes iones de cloruro e iones de sodio para la reacción y, al mismo tiempo, servir como conductor iónico para realizar la transferencia de carga entre el ánodo y el cátodo. Los parámetros clave del electrolito (como la concentración de cloruro de sodio, la temperatura, el valor de pH y el contenido de impurezas) afectan directamente la velocidad de reacción, la eficiencia de la corriente y la vida útil del electrodo. En la producción industrial, el electrolito (salmuera) debe someterse a un estricto tratamiento de purificación para eliminar impurezas nocivas como los iones de calcio, magnesio, sulfato y fluoruro. Entre ellos, los iones de calcio y magnesio formarán precipitados e incrustaciones en la superficie del electrodo, bloqueando los sitios activos del electrodo; los iones de fluoruro destruirán la película pasiva del electrodo de titanio, lo que provocará una falla por corrosión del electrodo; Los iones sulfato afectarán la selectividad de la reacción. Por lo tanto, la purificación de salmuera es un proceso previo-clave para garantizar el funcionamiento estable del electrolizador.
2.Ánodo:El ánodo es el sitio donde ocurren las reacciones de oxidación durante la electrólisis cloro-alcalina. Su función principal es proporcionar una interfaz de reacción estable para la reacción de oxidación de iones cloruro, logrando la conversión eficiente de iones cloruro en cloro gaseoso. El rendimiento del material, la estructura de la superficie y la actividad catalítica del ánodo determinan directamente el sobrepotencial, la velocidad de reacción, la eficiencia actual de la reacción de desprendimiento de cloro y el nivel de consumo de energía del electrolizador. En el duro entorno operativo-a largo plazo de alta densidad de corriente, fuerte corrosión y alta temperatura, el material del ánodo debe cumplir múltiples requisitos estrictos, como resistencia a la corrosión, alta conductividad eléctrica, alta actividad catalítica y estabilidad dimensional. Es uno de los componentes principales que determina el rendimiento general y la vida útil del electrolizador.
3.Cátodo:El cátodo es el sitio donde ocurren las reacciones de reducción. Su función principal es proporcionar una interfaz de reacción para la reacción de reducción de moléculas de agua, generando gas hidrógeno e iones de hidróxido. En la superficie del cátodo, las moléculas de agua ganan electrones para sufrir una reacción de reducción, generando gas hidrógeno e iones de hidróxido. Los iones de hidróxido se combinan con iones de sodio que migran desde la cámara anódica a la cámara catódica a través del diafragma/membrana para formar una solución de hidróxido de sodio. Los materiales catódicos deben tener una excelente resistencia a la corrosión en ambientes alcalinos fuertes, alta conductividad eléctrica y actividad catalítica para reacciones de desprendimiento de hidrógeno. Los materiales catódicos comúnmente utilizados incluyen níquel, aleaciones a base de hierro-, níquel poroso, etc. Estos materiales pueden funcionar de manera estable en entornos alcalinos fuertes durante mucho tiempo, catalizar de manera eficiente reacciones de desprendimiento de hidrógeno, reducir el sobrepotencial de desprendimiento de hidrógeno y reducir el consumo de energía.
4.Diafragma/Membrana:El diafragma o membrana de intercambio iónico es un componente funcional clave que separa la cámara anódica y la cámara catódica del electrolizador. Su función principal se refleja en dos aspectos: primero, lograr una separación efectiva de los productos del ánodo y del cátodo, evitando reacciones secundarias entre el cloro gaseoso generado en el ánodo y el gas hidrógeno y la soda cáustica generada en el cátodo (por ejemplo, el cloro gaseoso que reacciona con la soda cáustica para generar hipoclorito de sodio, lo que lleva a la pérdida de producto y a una reducción de su pureza); en segundo lugar, realizar una migración selectiva de iones específicos, asegurando que los iones de sodio puedan migrar suavemente desde la cámara anódica a la cámara catódica y combinarse con iones de hidróxido para formar soda cáustica. Hay tres tecnologías de separación principales comúnmente utilizadas en la industria: la tecnología tradicional de electrólisis de diafragma (que utiliza diafragmas de amianto o polímero), la tecnología de electrólisis de mercurio que se ha ido eliminando gradualmente (que utiliza un cátodo de mercurio para formar una amalgama) y la tecnología moderna de electrólisis de membrana convencional (que utiliza membranas de intercambio iónico perfluoradas). Entre ellas, las membranas de intercambio iónico perfluoradas tienen ventajas significativas, como una alta selectividad iónica, una fuerte estabilidad química y un bajo consumo de energía, lo que permite una mayor eficiencia actual y pureza del producto, y se han convertido en la opción principal para las plantas modernas de cloro-alcalino a gran escala.
2.3 Posición central y características de riesgo del ánodo en el sistema
En el sistema electrolizador cloro-alcalino, el ánodo se encuentra en un nodo clave en la cadena de reacción y su rendimiento afecta directamente la eficiencia de generación de cloro gaseoso, la pureza del producto y el nivel de consumo de energía de todo el sistema. Como lugar de las reacciones de oxidación, la actividad catalítica del ánodo determina la dificultad de la reacción de desprendimiento de cloro, la estructura de la superficie del ánodo afecta la eficiencia de desorción de los productos de la reacción y la resistencia a la corrosión del ánodo determina directamente la vida útil del electrolizador. Dado que el ánodo opera en un entorno hostil de alta densidad de corriente (2-6 kA/m²), alta temperatura (80-90 grados) y fuerte corrosión (salmuera concentrada + cloro gaseoso) durante mucho tiempo, enfrenta riesgos de falla mucho mayores, como corrosión, desgaste y desprendimiento de recubrimiento, que otros componentes, y es un componente central de alto.riesgo-de falla-en el electrolizador. Una vez que el ánodo falla, conducirá directamente a una disminución en la eficiencia de la corriente del electrolizador, un aumento en el consumo de energía y una reducción en la pureza del producto. En casos graves, puede provocar fallos en la cadena, como cortocircuitos en los electrodos y daños en los componentes de las membranas, lo que provoca paradas no planificadas y enormes pérdidas económicas para las empresas. Por lo tanto, seleccionar materiales anódicos con excelente rendimiento es crucial para garantizar el funcionamiento estable a largo plazo de los electrolizadores cloro-álcalis y controlar los costos de producción.
3. ¿Qué es un ánodo de titanio? ¿Por qué se selecciona el sustrato de titanio en la industria del cloro-álcali?

3.1 Composición estructural de los ánodos de titanio
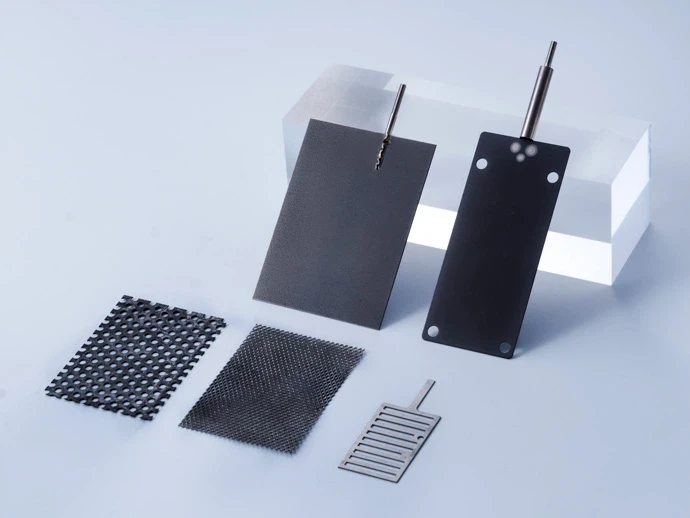
Los ánodos de titanio son materiales de electrodos compuestos diseñados específicamente para entornos electroquímicos hostiles. Su estructura consta de dos partes: un sustrato de titanio y un revestimiento superficial de metal precioso, que están firmemente unidos mediante procesos de preparación específicos para trabajar de forma sinérgica. Entre ellos, el sustrato de titanio, como soporte estructural y base conductora del electrodo, asume las funciones principales de transmisión de corriente, soporte de la forma del electrodo y resistencia al estrés mecánico, lo que requiere excelente conductividad eléctrica, resistencia mecánica y resistencia a la corrosión; El recubrimiento superficial de metal precioso es la capa central funcional del electrodo, generalmente compuesta de óxidos u óxidos mixtos de metales preciosos como rutenio, iridio y platino, con un espesor de recubrimiento generalmente controlado en 2-5 micrones. Su función principal es proporcionar sitios activos catalíticos eficientes para la reacción de desprendimiento de cloro, reducir el sobrepotencial de la reacción de desprendimiento de cloro y al mismo tiempo mejorar la resistencia a la corrosión y la vida útil del electrodo. Este diseño de estructura compuesta de "sustrato + revestimiento" puede aprovechar al máximo las ventajas de la estabilidad estructural del sustrato de titanio y la alta actividad catalítica del revestimiento de metal precioso, logrando un equilibrio de rendimiento de "estabilidad estructural + catálisis eficiente" y cumpliendo con precisión los estrictos requisitos operativos de la electrólisis cloro-álcali.
3.2 Ventajas principales del sustrato de titanio: resistencia a la corrosión y estabilidad dimensional
1. Excelente resistencia a la corrosión:La ventaja más destacada del sustrato de titanio es su excelente resistencia a la corrosión en el duro entorno de la electrólisis cloro{0}}alcalina, que se deriva de las propiedades químicas únicas del metal titanio. Cuando el metal titanio se expone al oxígeno o a ambientes oxidantes (como la atmósfera de cloro gaseoso en electrolizadores cloro-alcalinos), forma rápidamente una película pasiva de dióxido de titanio (TiO₂) densa, uniforme y firmemente unida en la superficie. Esta película pasiva tiene una inercia química extremadamente alta, que puede resistir eficazmente la erosión de medios corrosivos fuertes, como salmuera concentrada a alta -temperatura, cloro gaseoso y ácido clorhídrico, y evitar una mayor corrosión del sustrato. Más importante aún, esta película pasiva tiene capacidad de autocuración. Si la película se daña debido al desgaste mecánico, reacciones químicas locales, etc., el sustrato de titanio regenerará rápidamente una nueva película pasiva en un ambiente oxidante o que contiene oxígeno-, ejerciendo continuamente un efecto de protección contra la corrosión. Por el contrario, los metales ordinarios (como el hierro, el cobre y el aluminio) sufrirán rápidamente corrosión oxidativa en el ambiente cloro{11}}alcalino, generando cloruros metálicos solubles, lo que provocará fallas en los electrodos y contaminación del electrolito; Los ánodos de grafito tradicionales, aunque son relativamente resistentes a la corrosión-, sufrirán una lenta corrosión y desgaste bajo una operación de alta densidad de corriente a largo plazo-, generando polvo de grafito, contaminando los componentes de las membranas y reduciendo la pureza del producto.
2 .Excelente estabilidad dimensional:Durante el funcionamiento a largo plazo-de la electrólisis cloro-alcalina, la estabilidad dimensional del electrodo afecta directamente la eficiencia operativa y el nivel de consumo de energía del electrolizador. Dado que el espacio entre el ánodo-cátodo del electrolizador generalmente se controla dentro de un rango pequeño (varios milímetros), si el electrodo se deforma, se encoge o se corroe y desgasta, el espacio entre el ánodo-cátodo aumentará, lo que aumentará la pérdida óhmica del electrolito, lo que provocará un aumento en el voltaje de la celda y el consumo de energía. El metal titanio tiene una excelente resistencia mecánica y estabilidad a altas-temperaturas. A la temperatura de funcionamiento de la electrólisis cloro-alcalina de 80-90 grados, puede mantener la forma y el tamaño del electrodo estables durante mucho tiempo sin deformación, contracción o desgaste por corrosión evidentes, lo que garantiza que el espacio entre el ánodo-cátodo se mantenga siempre dentro del rango de diseño, lo que garantiza una distribución uniforme de la corriente y minimiza la pérdida óhmica. Por el contrario, los ánodos de grafito tradicionales disminuirán gradualmente de tamaño debido a la corrosión y el desgaste durante el funcionamiento a largo plazo-, lo que requerirá ajustes frecuentes del espaciado de los electrodos o reemplazo del electrodo, lo que aumentará los costos de mantenimiento y el tiempo de inactividad; Los electrodos metálicos ordinarios tendrán una estabilidad dimensional extremadamente pobre debido a la corrosión y la deformación, lo que no puede cumplir con los requisitos de operación a largo plazo.
3.3 Comparación y análisis de ventajas de los ánodos de titanio con ánodos de otros materiales
Para resaltar más claramente las ventajas de los ánodos de titanio, se realizan una comparación y un análisis completos con otros materiales de electrodos que se han utilizado o pueden usarse en la industria cloro-alcalina. La información de comparación específica es la siguiente:
|
Materiales comparativos |
Ventajas
|
Desventajas |
Ventajas relativas de los ánodos de titanio |
|
Ánodos de grafito |
Bajo costo, buena conductividad eléctrica. |
1. Mala estabilidad dimensional, vida útil de sólo 1 a 2 años y requiere reemplazo frecuente; 2. Alto sobrepotencial de evolución de cloro, voltaje de celda 0,2-0,3 V mayor, alto consumo de energía; 3. La corrosión genera polvo de grafito, contaminando las membranas de intercambio iónico y aumentando los costos operativos; 4. Baja resistencia mecánica, fácil de romper durante la instalación y mantenimiento. |
Larga vida útil (5-8 años), bajo sobrepotencial de evolución de cloro, sin contaminación por polvo, mejor resistencia mecánica |
|
Ánodos metálicos ordinarios (hierro, cobre, aluminio) |
Buena conductividad eléctrica, bajo costo, baja dificultad de procesamiento. |
Resistencia a la corrosión extremadamente pobre, propensa a reacciones de oxidación para generar productos solubles, rápida pérdida de electrodos; Los iones metálicos generados contaminan los electrolitos y los componentes de la membrana y no pueden funcionar durante mucho tiempo. |
Resistencia a la corrosión extremadamente fuerte, sin problemas de contaminación por fallas y que cumple con los requisitos de operación estable a largo plazo- |
|
Ánodos de metales preciosos (platino, oro) |
Excelente actividad catalítica, fuerte resistencia a la corrosión, larga vida útil |
Recursos escasos, precio alto, alto costo de producción sólida, sin economía de aplicación industrial |
Sólo se necesita una pequeña cantidad de recubrimiento de metal precioso para lograr el mismo rendimiento catalítico, lo que reduce en gran medida los costos de producción y logra un equilibrio entre "bajo costo + alto rendimiento". |
Las explicaciones comparativas detalladas de varios materiales son las siguientes:
1.Comparación con ánodos de grafito:Los ánodos de grafito son materiales de electrodos ampliamente utilizados en las primeras etapas de la industria cloro{0}}alcalina, y sus principales ventajas son el bajo costo y la buena conductividad eléctrica. Sin embargo, a medida que la industria cloro-alcalina se desarrolla hacia una gran-escala y una alta-eficiencia, las deficiencias de los ánodos de grafito se han vuelto gradualmente prominentes: en primer lugar, una mala estabilidad dimensional, que sufrirá corrosión y desgaste durante el funcionamiento a largo plazo-, lo que lleva a una reducción del tamaño y deformación de la forma del electrodo, lo que requiere un reemplazo frecuente, generalmente con una vida útil de solo 1 a 2 años; en segundo lugar, un alto potencial excesivo de reacción de desprendimiento de cloro, lo que conduce a un alto consumo de energía del electrolizador. En comparación con los ánodos de titanio, el voltaje de la celda suele ser entre 0,2 y 0,3 V más alto, lo que aumenta significativamente los costos de energía; en tercer lugar, el polvo de grafito generado por la corrosión contaminará la membrana de intercambio iónico, bloqueará los canales iónicos de la membrana, reducirá la vida útil y la selectividad iónica de la membrana y aumentará aún más los costos operativos; cuarto, baja resistencia mecánica, que es fácil de romper durante la instalación y el mantenimiento, lo que aumenta la dificultad operativa. Los ánodos de titanio tienen una vida útil de 5 a 8 años, un bajo potencial de evolución de cloro y no tienen problemas de contaminación por polvo, lo que puede resolver eficazmente las deficiencias mencionadas anteriormente de los ánodos de grafito.
2.Comparación con ánodos metálicos ordinarios (hierro, cobre, aluminio):Los materiales metálicos comunes tienen ventajas como buena conductividad eléctrica, bajo costo y baja dificultad de procesamiento, pero su resistencia a la corrosión es extremadamente pobre en el fuerte ambiente corrosivo de la electrólisis cloro-alcalina, que no puede cumplir con los requisitos de funcionamiento a largo plazo-. Por ejemplo, los electrodos de hierro en ambientes concentrados de salmuera y cloro gaseoso sufrirán rápidamente reacciones de oxidación para generar productos solubles como cloruro ferroso y cloruro férrico, lo que provocará una rápida pérdida del electrodo. Al mismo tiempo, los iones de hierro generados contaminarán el electrolito y la membrana de intercambio iónico, dañando el rendimiento de la membrana; Los electrodos de cobre y aluminio también sufrirán reacciones de corrosión similares para generar cloruros solubles, lo que provocará fallas en los electrodos. Por lo tanto, los materiales metálicos ordinarios solo se pueden usar para experimentos de corto-plazo o entornos electroquímicos de baja-corrosión, y no se pueden usar como electrodos de operación de largo-plazo para electrólisis cloro-alcalina.
3.Comparación con ánodos de metales preciosos (platino, oro):Los metales preciosos como el platino y el oro tienen una excelente actividad catalítica y resistencia a la corrosión, lo que puede catalizar eficientemente reacciones de desprendimiento de cloro y tener una larga vida útil. Sin embargo, debido a la escasez de recursos de metales preciosos y los precios extremadamente altos, si se utilizan metales preciosos sólidos para fabricar electrodos, el costo será inasequible y no habrá ninguna economía de aplicación industrial. Al recubrir una fina capa de óxido de metal precioso sobre el sustrato de titanio, los ánodos de titanio pueden lograr un rendimiento catalítico equivalente al de los electrodos sólidos de metales preciosos con solo una pequeña cantidad de metales preciosos, lo que reduce en gran medida el costo de producción del electrodo y logra un equilibrio de "bajo costo + alto rendimiento", lo que lo convierte en una opción ideal para aplicaciones industriales.
4. Verdadero mecanismo de los recubrimientos de metales preciosos en ánodos cloro-alcalinos

4.1 División funcional entre sustrato y revestimiento
En la estructura compuesta de los ánodos de titanio, el sustrato de titanio y el recubrimiento de metal precioso forman una división funcional clara, y los dos trabajan sinérgicamente para garantizar el rendimiento general del electrodo. Entre ellas, las funciones principales del sustrato de titanio son proporcionar soporte estructural, transmitir corriente y resistir la corrosión, asegurando que el electrodo mantenga la integridad estructural y la transmisión de corriente estable en ambientes hostiles; sin embargo, debe aclararse que el propio sustrato de titanio puro tiene una actividad catalítica extremadamente baja para la reacción de desprendimiento de cloro y un sobrepotencial extremadamente alto para la reacción de desprendimiento de cloro. Si se utiliza directamente en la electrólisis cloro-alcalina, generará un voltaje de celda excesivamente alto y el consumo de energía excederá con creces el rango de tolerancia económica, lo que hará imposible lograr una producción eficiente. Por lo tanto, como núcleo funcional del electrodo, la función principal del recubrimiento de metal precioso es compensar la falta de actividad catalítica del sustrato de titanio, proporcionar sitios activos catalíticos eficientes para la reacción de desprendimiento de cloro, reducir la energía de activación y el sobrepotencial de la reacción de desprendimiento de cloro y garantizar que la reacción pueda desarrollarse de manera eficiente a un voltaje más bajo. En resumen, el sustrato de titanio es responsable del "soporte estable" y el recubrimiento de metal precioso es responsable de la "catálisis eficiente". Ambos son indispensables y juntos constituyen un electrodo de alto-rendimiento que cumple con los requisitos de la electrólisis cloro-alcalina.
4.2 Mecanismo catalítico: reducción de la energía de activación de la reacción
La reacción de desprendimiento de cloro es un proceso de reacción electroquímica de varios-pasos. Su ruta de reacción completa debe pasar por tres pasos principales: "adsorción de iones cloruro - transferencia de electrones - desorción de cloro". La velocidad de toda la reacción está determinada por el "paso determinante de la velocidad" con la mayor energía de activación en los pasos. El mecanismo catalítico del recubrimiento de metal precioso esencialmente optimiza la ruta de reacción, estabiliza los intermedios de reacción, reduce la energía de activación del paso determinante de la velocidad, acelerando así la velocidad de reacción y reduciendo el sobrepotencial requerido para la reacción. Específicamente, cuando los iones cloruro (Cl⁻) se difunden hacia la superficie del ánodo, primero serán adsorbidos en los sitios activos en la superficie del recubrimiento de metal precioso bajo la acción combinada de atracción electrostática y afinidad química, formando iones cloruro adsorbidos (Cl⁻); luego, bajo la acción de un campo eléctrico externo, los iones cloruro adsorbidos transfieren un electrón a los sitios activos del recubrimiento, sufriendo una reacción de oxidación para generar átomos intermedios de cloro (Cl•). Este paso es el que determina la velocidad-de la reacción de desprendimiento de cloro, que necesita superar una energía de activación más alta. La función principal del recubrimiento de metal precioso es reducir significativamente la energía de activación de este paso estabilizando la estructura electrónica de los intermedios del átomo de cloro, reduciendo así significativamente el sobrepotencial de la reacción de desprendimiento de cloro. Dado que los costos de energía representan el 30-50 % de los costos de producción de cloro-alcalino, la reducción del sobrepotencial se puede convertir directamente en importantes efectos de ahorro de energía, mejorando la economía de producción.
4.3 Catálisis selectiva: inhibición de reacciones secundarias para garantizar la eficiencia
En la superficie del ánodo de la electrólisis cloro{0}}alcalina, debido a la presencia simultánea de iones cloruro (Cl⁻) y moléculas de agua (H₂O), pueden ocurrir dos reacciones de oxidación paralelas: una es la reacción de desprendimiento de cloro deseada (2Cl⁻ → Cl₂ + 2e⁻), y la otra es la reacción de desprendimiento de oxígeno no deseado (2H₂O → O₂ + 4H⁺ + 4e⁻). La ocurrencia de la reacción de evolución de oxígeno traerá una serie de impactos negativos: primero, consume energía eléctrica pero no produce productos valiosos, reduciendo la eficiencia actual; en segundo lugar, el oxígeno generado sufrirá reacciones secundarias con cloro gaseoso y soda cáustica para generar impurezas como ácido hipocloroso y clorato de sodio, lo que reducirá la pureza del producto; En tercer lugar, se generarán radicales libres de oxígeno durante la reacción de desprendimiento de oxígeno. Estos radicales libres tienen propiedades oxidantes extremadamente fuertes, que acelerarán la degradación del revestimiento de metal precioso y de la membrana de intercambio iónico, acortando la vida útil del electrodo y de la membrana. Por lo tanto, inhibir la reacción secundaria de desprendimiento de oxígeno y mejorar la selectividad de la reacción de desprendimiento de cloro son cruciales para garantizar la eficiencia y estabilidad de la electrólisis cloro-alcalina. A través de sus propiedades químicas superficiales únicas, el recubrimiento de metal precioso logra una catálisis altamente selectiva de la reacción de desprendimiento de cloro: los sitios activos en la superficie del recubrimiento tienen una mayor afinidad de adsorción por los iones cloruro, que pueden adsorber preferentemente iones cloruro y catalizar su oxidación; al mismo tiempo, el material de recubrimiento tiene una débil capacidad de adsorción de moléculas de agua y la energía de activación de la reacción de desprendimiento de oxígeno es significativamente mayor que la de la reacción de desprendimiento de cloro, inhibiendo así eficazmente la aparición de la reacción secundaria de desprendimiento de oxígeno. Existen diferencias en la selectividad entre los diferentes recubrimientos de metales preciosos. En la industria, se suelen utilizar recubrimientos de óxidos mixtos de metales preciosos como rutenio e iridio para optimizar aún más la selectividad del desprendimiento de cloro.
4.4 Mecanismo de garantía de estabilidad del recubrimiento
La estabilidad del recubrimiento de metal precioso determina directamente la vida útil del ánodo de titanio, y la estabilidad del recubrimiento se ve significativamente afectada por el entorno operativo (temperatura, densidad de corriente, composición del electrolito). Para mejorar la estabilidad del recubrimiento, en la industria se utilizan generalmente sistemas de recubrimiento de óxidos mixtos (como RuO₂-IrO₂-TiO₂, IrO₂-TaO₂, etc.). Mediante el efecto sinérgico de diferentes óxidos se consigue el equilibrio entre actividad catalítica, selectividad y estabilidad. Específicamente, el óxido de rutenio (RuO₂) tiene una actividad catalítica extremadamente alta para la evolución del cloro, pero es propenso a la disolución oxidativa en ambientes con alto potencial o radicales libres de oxígeno, y su estabilidad es relativamente pobre; el óxido de iridio (IrO₂) tiene una actividad catalítica ligeramente menor para el desprendimiento de cloro que el óxido de rutenio, pero tiene una resistencia y estabilidad a la oxidación extremadamente fuertes, lo que puede resistir eficazmente la erosión de los radicales libres de oxígeno; El óxido de titanio (TiO₂) puede mejorar la fuerza de unión de la interfaz entre el recubrimiento y el sustrato de titanio, mejorar la adhesión del recubrimiento y reducir el riesgo de que el recubrimiento se desprenda. La preparación de un recubrimiento mezclando estos óxidos en una proporción específica puede aprovechar al máximo las ventajas de cada componente: el óxido de rutenio garantiza una alta actividad catalítica, el óxido de iridio mejora la estabilidad del recubrimiento y el óxido de titanio mejora la fuerza de unión de la interfaz, logrando un equilibrio de rendimiento de "alta actividad + alta estabilidad". Además, el proceso de preparación del recubrimiento también tiene un impacto importante en la estabilidad. En la industria, generalmente se utiliza el proceso de descomposición térmica: después de recubrir la solución de sal de metal precioso sobre la superficie del sustrato de titanio, la descomposición térmica se lleva a cabo a una temperatura alta de 450-550 grados para convertir la sal en una capa de óxido y formar una unión firme con el sustrato, asegurando que el recubrimiento no se desprenda ni se disuelva fácilmente bajo una operación de alta densidad de corriente a largo plazo.
5. Principio de funcionamiento de los ánodos de titanio en las reacciones de evolución del cloro (perspectiva de ingeniería)

5.1 Antecedentes laborales en condiciones de funcionamiento industrial
Las condiciones operativas de la producción industrial de cloro-álcali se caracterizan por una alta densidad de corriente, alta temperatura y fuerte corrosión, lo que impone requisitos estrictos al rendimiento de los ánodos de titanio. Específicamente, la densidad de corriente operativa de los electrolizadores cloro{2}}alcalinos industriales generalmente se controla en 2-6 kA/m². Este parámetro determina directamente la producción de cloro gaseoso por unidad de área de electrodo. La alta densidad de corriente es una condición necesaria para lograr una producción a gran-escala, pero aumentará significativamente la carga electroquímica y la carga térmica del electrodo; La temperatura del electrolito generalmente se mantiene a 80-90 grados. Este rango de temperatura puede acelerar la tasa de migración de iones, reducir la viscosidad del electrolito y mejorar la velocidad de reacción, pero también aumentará la agresividad del medio corrosivo; el electrolito es salmuera concentrada profundamente purificada (concentración de cloruro de sodio 200-300 g/L), acompañada de medios corrosivos fuertes como cloro gaseoso y ácido clorhídrico. En condiciones tan duras, los ánodos de titanio deben funcionar de forma continua y estable durante 5 a 8 años, durante los cuales deben mantener una actividad catalítica estable y una integridad estructural sin una degradación evidente del rendimiento (fuente de datos: "Especificaciones de funcionamiento y diseño de electrolizadores de la industria cloro-álcali" y manuales técnicos de las principales empresas de ánodos de titanio de la industria). Por lo tanto, el principio de funcionamiento de los ánodos de titanio no es un simple proceso de reacción electroquímica, sino una aplicación integrada de principios multidisciplinarios como la electroquímica, la transferencia de masa y la mecánica de fluidos, y un resultado de la sinergia entre las propiedades del material, las condiciones de los electrolitos y los parámetros operativos.
5.2 Esquema de operación en tres etapas y explicación detallada del proceso de la reacción de evolución del cloro
El proceso operativo de la reacción de desprendimiento de cloro de los ánodos de titanio se puede dividir en tres etapas centrales consecutivas y estrechamente relacionadas: "transporte de iones - reacción de interfaz - desorción del producto". La migración del material, las características de reacción y el diseño de adaptación de ingeniería de cada etapa funcionan sinérgicamente, determinando conjuntamente el rendimiento general del electrodo. El proceso específico es el siguiente:

5.2.1 Etapa 1: Transporte direccional de iones cloruro a la superficie del ánodo (etapa de transferencia de masa)
El objetivo principal de esta etapa es garantizar la llegada continua y suficiente de iones cloruro a la interfaz de reacción del ánodo, evitando una eficiencia de reacción reducida o reacciones secundarias intensificadas de evolución de oxígeno debido a un suministro insuficiente de iones. El proceso específico es el siguiente: primero, la salmuera concentrada purificada (que contiene 200-300 g/L de NaCl) ingresa a la cámara del ánodo del electrolizador a un caudal de 1-3 m/s impulsado por una bomba de circulación y fluye hacia la superficie del ánodo de titanio a través de convección forzada. Al acercarse a la superficie del ánodo, la velocidad del fluido disminuye gradualmente, formando una capa límite de difusión con un espesor de aproximadamente varias decenas de micrones en la superficie del ánodo. El flujo de fluido en esta capa es principalmente laminar y el transporte de iones se basa principalmente en la difusión. Por lo tanto, los iones de cloruro deben atravesar la capa límite de difusión mediante difusión para alcanzar el área de reacción en la superficie del ánodo. Para mejorar la eficiencia del transporte de iones, los ánodos de titanio adoptan diseños estructurales especiales: primero, la superficie del ánodo se diseña en forma de malla porosa o forma acanalada. Esta estructura puede alterar el estado de flujo del electrolito, romper la capa límite laminar y reducir el espesor de la capa límite de difusión; en segundo lugar, se aumenta el área de superficie específica del electrodo para mejorar el área de contacto entre el electrolito y el ánodo; al mismo tiempo, el sistema de circulación de salmuera en el electrolizador controlará con precisión el caudal y el flujo, fortalecerá aún más el transporte de iones de cloruro a través del lavado de fluidos y evitará la formación de una "zona de agotamiento de iones de cloruro" en la superficie del ánodo (Fuente de datos: libros de texto profesionales de "Ingeniería electroquímica" y datos de práctica de operación de electrolizadores industriales).

5.2.2 Etapa 2: Reacción electroquímica en los sitios activos del recubrimiento (Etapa de reacción central)
Esta etapa es un eslabón clave en la generación de cloro gaseoso. Todas las reacciones ocurren en la interfaz entre el recubrimiento de metal precioso y el electrolito, dependiendo del efecto catalítico de los sitios activos del recubrimiento para proceder de manera ordenada. El proceso específico es el siguiente: ① Proceso de adsorción: los iones de cloruro (Cl⁻) que llegan a la superficie del ánodo se adsorben selectivamente en los sitios activos del recubrimiento de metal precioso (como RuO₂-IrO₂) bajo la acción combinada de atracción electrostática y afinidad química, formando iones de cloruro adsorbidos (Cl⁻). En este proceso, la alta adsorción selectiva de iones cloruro por los sitios activos del recubrimiento es la base para asegurar el progreso preferencial de la reacción de desprendimiento de cloro. ② Proceso de transferencia de electrones: bajo la acción de un campo eléctrico externo, los iones de cloruro adsorbidos transfieren un electrón a los sitios activos del recubrimiento, experimentando una reacción de oxidación para generar intermediarios del átomo de cloro (Cl•), y su fórmula de reacción es Cl⁻ → Cl• + e⁻. Este paso es el paso que determina la velocidad-de la reacción de desprendimiento de cloro, que necesita superar una energía de activación más alta. La función principal del recubrimiento de metal precioso es reducir significativamente la energía de activación de este paso estabilizando la estructura electrónica de los intermediarios del átomo de cloro, permitiendo que la reacción se desarrolle de manera eficiente a un voltaje más bajo. ③ Proceso compuesto: dos átomos de cloro adyacentes intermedios experimentan una reacción compuesta en la superficie del recubrimiento para generar moléculas de cloro gaseoso (Cl₂), es decir, Cl• + Cl• → Cl₂. En esta etapa, la densidad de los sitios activos del recubrimiento (generalmente mayor o igual a 10¹⁹ por m²), la uniformidad y el buen contacto eléctrico con el sustrato de titanio determinan directamente la eficiencia de transferencia de electrones y la velocidad de reacción. Por lo tanto, el proceso de descomposición térmica se utiliza en la industria para preparar el recubrimiento y garantizar un espesor uniforme del recubrimiento (2-5 μm), una distribución uniforme de los sitios activos y una unión metalúrgica firme con el sustrato de titanio, evitando el calentamiento local o el desprendimiento del recubrimiento debido a una resistencia de contacto excesiva (fuente de datos: informe de la industria "Materiales de recubrimiento funcionales" y especificaciones técnicas de preparación del recubrimiento de metales preciosos).

5.2.3 Etapa 3: Desorción y eliminación de cloro gaseoso de la superficie (Etapa de separación del producto)
El núcleo de esta etapa es eliminar rápidamente los productos de cloro gaseoso generados, evitando la acumulación de productos en la superficie del ánodo, lo que dificulta la adsorción de iones cloruro posteriores y el progreso de la reacción. El proceso específico es el siguiente: ① Proceso de desorción: las moléculas de cloro gaseoso (Cl₂) adsorbidas generadas por el compuesto se desorben de los sitios activos del recubrimiento de metal precioso bajo la acción del movimiento térmico y el lavado del fluido, formando microburbujas de cloro gaseoso libre (diámetro<10 μm). ② Bubble growth and detachment: The initially generated micro chlorine gas bubbles will stay on the anode surface for a short time, continuously merging adjacent bubbles to grow into larger bubbles (diameter 50-200 μm). When the buoyancy force on the bubble is greater than its adhesion to the anode surface, it will detach from the anode surface. ③ Bubble removal: The detached chlorine gas bubbles rise upward under the buoyancy of the electrolyte, and are washed out of the anode chamber by the flowing brine at the same time, entering the chlorine gas collection pipeline. Subsequently, high-purity chlorine gas products are obtained through cooling, drying, purification and other processes. To improve desorption and removal efficiency, titanium anodes adopt targeted designs: first, the anode surface is subjected to micro-roughening treatment (roughness Ra=1.5-3.0 μm) to reduce the adhesion of bubbles to the surface and make bubbles easier to detach; second, the anode plate is installed at an incline (inclination angle 5-10°) to assist the rapid upward detachment of bubbles by gravity; third, the flow channel design of the anode chamber is optimized to ensure uniform electrolyte flow rate and avoid local accumulation of bubbles to form a "gas film" - the gas film will significantly increase the contact resistance of the electrode, leading to an increase in cell voltage and energy consumption (Data source: Industrial electrolyzer fluid mechanics simulation experiment report and on-site operation data).

5.3 Factores clave que influyen en la ingeniería: distribución de corriente y estado de la superficie
En el proceso industrial de electrólisis cloro{0}}alcalina, la uniformidad de la distribución de corriente en la superficie del ánodo de titanio y el estado de la superficie del electrodo son factores de ingeniería clave que afectan el rendimiento, la vida útil y el consumo de energía del electrodo. En términos de distribución de corriente, idealmente, la corriente debería distribuirse uniformemente en toda la superficie del ánodo para garantizar que cada sitio activo pueda participar en la reacción de manera uniforme. Sin embargo, en el funcionamiento real, debido a factores como los efectos de los bordes de los electrodos, el espesor desigual del recubrimiento, el flujo desigual del electrolito y la contaminación local de los componentes de la membrana, es fácil causar una distribución desigual de la corriente en la superficie del ánodo, formando áreas locales de alta-corriente. Las áreas locales de alta-corriente acelerarán la velocidad de reacción y la generación de calor en esta área, acelerarán la disolución oxidativa y el desprendimiento del recubrimiento de metal precioso y pueden inducir reacciones secundarias de evolución de oxígeno, intensificando aún más la degradación del recubrimiento, formando un círculo vicioso de "corriente local alta - degradación del recubrimiento - corriente más concentrada" y, en última instancia, conduciendo a una falla local del ánodo. Para garantizar una distribución uniforme de la corriente, se toman una serie de medidas en la industria: primero, optimizar el diseño de la forma geométrica del electrodo, utilizando bordes redondeados en lugar de bordes en ángulo recto-para reducir los efectos de los bordes; en segundo lugar, controlar estrictamente el proceso de preparación del recubrimiento para garantizar un espesor uniforme del mismo; tercero, optimizar el sistema de circulación de electrolitos para garantizar un caudal uniforme en la cámara del ánodo; cuarto, inspeccionar periódicamente el estado de los componentes de la membrana y reemplazar las membranas gravemente contaminadas de manera oportuna.
En términos del estado de la superficie del electrodo, parámetros como la rugosidad, la porosidad y la limpieza afectan directamente la adsorción de iones cloruro, la eficiencia de desorción del producto de reacción y la adhesión de las burbujas. Como se mencionó anteriormente, una rugosidad superficial adecuada puede reducir la adhesión de las burbujas y mejorar la eficiencia de la desorción; pero una rugosidad excesiva hará que las impurezas se depositen fácilmente en la superficie, bloqueando los sitios activos. La porosidad de la superficie del electrodo debe controlarse dentro de un rango razonable. Una porosidad excesivamente alta reducirá la resistencia mecánica del recubrimiento, que es propenso a desprenderse; una porosidad excesivamente baja reducirá el número de sitios activos y reducirá la eficiencia catalítica. Además, si las impurezas y los subproductos-de reacción del electrolito se depositan en la superficie del electrodo, cubrirán los sitios activos, reducirán la actividad catalítica y aumentarán el sobrepotencial. Por lo tanto, en la industria, es necesario limpiar y mantener periódicamente la superficie del electrodo para eliminar los depósitos y, al mismo tiempo, controlar estrictamente la pureza de la salmuera para reducir las impurezas que ingresan al electrolizador.
5.4 Puntos de partida comunes de falla del ánodo
El fallo de los ánodos de titanio no suele producirse simultáneamente en su totalidad, sino que comienza en zonas débiles locales y se extiende gradualmente a todo el electrodo. Según la experiencia de operación industrial, los puntos de partida comunes de falla del ánodo incluyen principalmente las siguientes áreas: primero, el área del borde del electrodo. Debido al efecto de borde, la densidad de corriente en esta zona suele ser mayor que en otras zonas. Al mismo tiempo, durante la instalación y el mantenimiento, es más probable que el área del borde se dañe por colisión mecánica, lo que provoca que el revestimiento se desprenda. El sustrato de titanio expuesto sufrirá corrosión local en el ambiente corrosivo, provocando así una falla general; en segundo lugar, el área de la junta de soldadura. Si el ánodo se compone de múltiples componentes de titanio soldados entre sí, es difícil lograr una cobertura de recubrimiento completamente uniforme en la junta de soldadura. Además, durante el proceso de soldadura se pueden generar tensiones residuales, lo que provoca un fácil desprendimiento del recubrimiento en esta zona y corrosión del sustrato, convirtiéndose en un punto débil de falla; En tercer lugar, el área de daño del recubrimiento. Durante el lavado del flujo de electrolito, el impacto de burbujas, las operaciones de mantenimiento, etc., el revestimiento de la superficie del electrodo puede sufrir rayones locales, desgaste y otros daños. Los sitios activos en el área dañada se destruyen y el sustrato de titanio puede quedar expuesto, provocando corrosión y mayor desprendimiento del recubrimiento; cuarto, áreas locales de alta-corriente. Como se mencionó anteriormente, las áreas locales de alta-corriente formadas por una distribución desigual de la corriente acelerarán la degradación del recubrimiento y se convertirán en el punto de partida de la falla. Por lo tanto, durante los procesos de diseño, fabricación, instalación y mantenimiento de los ánodos, es necesario centrarse en estas áreas débiles y tomar medidas de fortalecimiento específicas (como espesar el recubrimiento en los bordes, optimizar el proceso de soldadura y estandarizar las operaciones de mantenimiento) para retrasar la falla del ánodo y extender la vida útil.
6. Valor de ingeniería de los ánodos de titanio en la industria cloro-alcalina

6.1 Valor económico: reducción de costos y mejora de la eficiencia
El valor económico de los ánodos de titanio en la industria cloro-alcalina se refleja principalmente en la reducción de los costos de producción, la mejora de la eficiencia de la producción y la extensión de la vida útil de los equipos, lo que mejora directamente la competitividad de las empresas en el mercado. En términos de reducción de costos de energía, como se mencionó anteriormente, el recubrimiento de metal precioso de los ánodos de titanio puede reducir el sobrepotencial de evolución de cloro en 0,2-0,3 V en comparación con los ánodos de grafito tradicionales. Tomando como ejemplo una planta de cloro álcali-a gran escala con una producción anual de 500.000 toneladas de soda cáustica, el consumo diario de energía se puede reducir en aproximadamente 120.000 kWh y el costo energético anual se puede ahorrar en más de 4 millones de yuanes (calculado en base al precio de la electricidad industrial de 0,8 yuanes/kWh). En términos de reducción de costes de mantenimiento, la vida útil de los ánodos de titanio es de 5 a 8 años, mientras que la de los ánodos de grafito es de sólo 1 a 2 años. El reemplazo frecuente de ánodos de grafito requiere muchos costos de mano de obra, pérdidas por parada de equipos y costos de adquisición de electrodos. La larga vida útil de los ánodos de titanio reduce significativamente la frecuencia de reemplazo de los electrodos, lo que reduce el tiempo de parada no planificada en más de un 80 % en comparación con los ánodos de grafito y ahorra costos de mantenimiento y reemplazo entre un 60 % y un 70 % durante el mismo período. En términos de mejorar la eficiencia de producción, la alta actividad catalítica y el rendimiento estable de los ánodos de titanio garantizan que el electrolizador pueda funcionar a una mayor densidad de corriente (hasta 6 kA/m²), lo que aumenta la producción unitaria de cloro gaseoso y soda cáustica en un 15-20 % en comparación con los ánodos de grafito con el mismo volumen de equipo. Al mismo tiempo, el funcionamiento estable de los ánodos de titanio reduce las fluctuaciones en la calidad del producto, reduce la tasa de productos no calificados y mejora aún más los beneficios económicos. Además, el gas hidrógeno producido puede reciclarse completamente gracias al funcionamiento estable del electrolizador, que se utiliza como combustible o materia prima para otros procesos químicos, lo que aumenta el valor económico adicional del proceso de producción.
6.2 Valor ambiental: promoción de un desarrollo ecológico y bajo-carbono
En el contexto de la neutralidad de carbono global, el valor ambiental de los ánodos de titanio se ha vuelto cada vez más prominente, brindando un fuerte apoyo a la industria cloro-alcalina para lograr una transformación ecológica. Primero, en términos de conservación de energía y reducción de carbono, el efecto de ahorro de energía-de los ánodos de titanio reduce directamente las emisiones de carbono del proceso de producción de cloro-álcali. Según el cálculo del factor de emisión de carbono promedio nacional de la electricidad (0,65 kg CO₂/kWh), la reducción anual de emisiones de carbono de una planta de soda cáustica de 500.000-ton/año que utiliza ánodos de titanio puede alcanzar aproximadamente 78.000 toneladas, lo que ayuda a las empresas a cumplir los objetivos nacionales de reducción de emisiones de carbono. En segundo lugar, en términos de reducción de la contaminación ambiental, los ánodos de titanio no generan polvo durante la operación, evitando la contaminación de las membranas de intercambio iónico y electrolitos causada por el polvo de grafito, reduciendo así la dificultad y el costo del tratamiento de aguas residuales. Los residuos generados por la sustitución de los ánodos de titanio son menores y el sustrato de titanio puede reciclarse y reutilizarse tras un tratamiento profesional, reduciendo las emisiones de residuos sólidos. Por el contrario, una gran cantidad de grafito residual generado por la sustitución de ánodos de grafito es difícil de degradar y reutilizar, lo que genera una gran presión sobre su eliminación medioambiental. En tercer lugar, en términos de promover procesos de producción limpios, los ánodos de titanio son los componentes centrales de soporte de la tecnología moderna de electrólisis de membrana. La tecnología de electrólisis de membrana, que utiliza ánodos de titanio, ha reemplazado completamente la tecnología de electrólisis de mercurio invertida que causa contaminación por metales pesados y tiene ventajas significativas sobre la tecnología de electrólisis de diafragma en términos de pureza del producto y protección ambiental. La popularización y aplicación de los ánodos de titanio han acelerado la mejora de los procesos de producción limpios en la industria cloro-álcalina, haciendo que el proceso de producción esté más en línea con los requisitos de las leyes y regulaciones de protección ambiental.
6.3 Valor técnico: promoción de la modernización industrial
El valor técnico de los ánodos de titanio se refleja en la promoción del progreso tecnológico de la industria cloro{0}}alcalina, la mejora del nivel de automatización de la producción y la ampliación de los campos de aplicación de los productos. En primer lugar, en términos de promoción del progreso tecnológico, la aplicación de ánodos de titanio ha impulsado la innovación y el desarrollo de tecnologías relacionadas, como la preparación de electrodos, el diseño de electrolizadores y la purificación de salmuera. Por ejemplo, la investigación y el desarrollo de recubrimientos de óxido mixto de alto-rendimiento para ánodos de titanio ha promovido el progreso de la tecnología de preparación de recubrimientos; La demanda de un funcionamiento estable de los ánodos de titanio ha promovido la optimización del diseño de la estructura del electrolizador y la mejora de la tecnología de purificación profunda de salmuera. En segundo lugar, en términos de mejorar el nivel de automatización de la producción, la larga vida útil y el rendimiento estable de los ánodos de titanio reducen la frecuencia de la intervención manual en el proceso de producción, sentando las bases para la automatización y el funcionamiento inteligente de las plantas de cloro-álcali. Las modernas plantas de cloro-alcalino equipadas con ánodos de titanio pueden realizar un monitoreo en tiempo real-y un ajuste automático de los parámetros operativos del electrolizador (como la densidad de corriente, la temperatura del electrolito y el caudal), mejorando la estabilidad y confiabilidad del proceso de producción. En tercer lugar, en términos de campos de aplicación en expansión, los productos de alta-pureza (cloro gaseoso, sosa cáustica) producidos mediante el uso de ánodos de titanio pueden cumplir con los requisitos de calidad de las industrias transformadoras de alto-productos químicos electrónicos, productos intermedios farmacéuticos y plásticos de alto-rendimiento. Por ejemplo, la sosa cáustica de alta-pureza producida mediante tecnología de electrólisis de membrana con ánodos de titanio se puede utilizar en la producción de obleas de silicio de grado electrónico, mientras que los ánodos de grafito tradicionales son difíciles de producir productos de esta calidad. La expansión de los campos de aplicación ayuda a la industria cloro-alcalina a deshacerse de la dependencia de productos de gama baja-y lograr una modernización industrial.
7. Estado de desarrollo actual y tendencias futuras de la industria de ánodos de titanio en cloro-álcali

7.1 Estado de desarrollo actual
En la actualidad, los ánodos de titanio se han convertido en el material anódico principal en la industria cloro{0}}alcalina mundial, y la tasa de penetración en el mercado en plantas de cloro-alcalina a gran-escala ha superado el 85 %. En términos de tecnología, el proceso de descomposición térmica para preparar recubrimientos de metales preciosos es relativamente maduro y el rendimiento de los recubrimientos de óxidos mixtos (como RuO₂-IrO₂-TiO₂) se ha optimizado continuamente, lo que básicamente puede cumplir con los requisitos operativos de la mayoría de los electrolizadores cloro-alcalinos. En términos de competencia en el mercado, existe una cierta brecha en el desempeño entre los productos nacionales de ánodos de titanio y los productos avanzados internacionales. Las empresas líderes internacionales (como Nippon Denki, Corning) tienen ventajas obvias en la tecnología de preparación de recubrimientos y la estabilidad del producto, ocupando una posición dominante en el mercado de gama alta.- Las empresas nacionales están acelerando la investigación y el desarrollo tecnológico y la actualización de productos, ampliando gradualmente su participación de mercado en el mercado de gama media-a-baja-y algunas empresas han comenzado a ingresar al mercado de gama alta-a través de avances tecnológicos. En términos de apoyo a las políticas, con el énfasis global en el desarrollo ecológico y bajo-carbono, muchos países han introducido políticas para fomentar la mejora de los procesos de producción limpios en la industria cloro-alcalina, lo que ha creado condiciones favorables para la promoción y aplicación de ánodos de titanio. Por ejemplo, el "14º Plan Quinquenal-para el Desarrollo de la Industria Química" de China propone claramente promover la aplicación de tecnologías avanzadas como la electrólisis de membrana, que impulsará aún más la demanda de ánodos de titanio. Sin embargo, la industria aún enfrenta algunos desafíos: el precio de los metales preciosos (rutenio, iridio) fluctúa mucho, lo que afecta el costo de producción de los ánodos de titanio; la tasa de reciclaje de ánodos de titanio de desecho es baja, lo que genera un desperdicio de recursos de metales preciosos; Aún es necesario mejorar el rendimiento de los ánodos de titanio en condiciones operativas extremas (como densidad de corriente ultra-alta y alto contenido de impurezas en el electrolito).
7.2 Tendencias de desarrollo futuras
Con el desarrollo continuo de la industria cloro-alcalina y el avance de la ciencia y la tecnología de los materiales, los ánodos de titanio mostrarán cuatro tendencias de desarrollo principales en el futuro. En primer lugar, el desarrollo de materiales de revestimiento de alto-rendimiento. Por un lado, se optimizará la composición de los recubrimientos de óxidos mixtos para mejorar la actividad catalítica y la estabilidad, y reducir el contenido de metales preciosos (como el desarrollo de recubrimientos con bajo contenido de -rutenio o sin rutenio-) para reducir los costos de producción. Por otro lado, se desarrollarán nuevos materiales de recubrimiento (como recubrimientos compuestos de metales preciosos y no-metales preciosos, recubrimientos de polímeros conductores) para mejorar aún más el rendimiento de los ánodos de titanio. En segundo lugar, el diseño de integración de electrodos y electrolizadores. El diseño tradicional de electrodos y electrolizadores separados tiene ciertas limitaciones en términos de distribución de corriente y flujo de fluido. El futuro tenderá a integrar el diseño de electrodos con la estructura del electrolizador, optimizar el canal de flujo y la distribución de corriente del electrolizador y mejorar la eficiencia general del sistema de electrólisis. En tercer lugar, seguimiento y mantenimiento inteligentes de los ánodos de titanio. Con el desarrollo del Internet de las cosas, los macrodatos y las tecnologías de inteligencia artificial, se instalarán sensores inteligentes en ánodos de titanio para monitorear en tiempo real-el espesor del recubrimiento, el estado de corrosión y la distribución de la corriente. Mediante el análisis de big data, se puede predecir la vida útil restante de los ánodos de titanio y se puede realizar un mantenimiento preventivo, lo que reducirá significativamente los costos de mantenimiento y las pérdidas por paradas no planificadas. Cuarto, ampliar los campos de aplicación de los ánodos de titanio. Además de la tradicional industria cloro-alcalina, los ánodos de titanio se aplicarán gradualmente a campos emergentes como la electrólisis del agua para la producción de hidrógeno, la desalinización del agua de mar y el tratamiento electroquímico de aguas residuales. La expansión de los campos de aplicación abrirá nuevos espacios de mercado para la industria de los ánodos de titanio. Por ejemplo, en el campo de la electrólisis del agua para la producción de hidrógeno, los ánodos de titanio con alta actividad catalítica y resistencia a la corrosión pueden mejorar la eficiencia de la producción de hidrógeno y reducir el consumo de energía.
8. Conclusión
Como componente central del sistema de electrólisis cloro-alcalina, los ánodos de titanio se han convertido en un material clave indispensable para el desarrollo ecológico y eficiente de la industria cloro-alcalina debido a su excelente resistencia a la corrosión, estabilidad dimensional y alto rendimiento catalítico. A partir de la composición estructural de los ánodos de titanio (sustrato de titanio + recubrimiento de metal precioso), este artículo expone sistemáticamente el mecanismo de trabajo de los ánodos de titanio en las reacciones de evolución de cloro, aclara la división funcional y el efecto sinérgico entre el sustrato y el recubrimiento, y analiza el papel central de los ánodos de titanio en la solución de los dilemas del alto consumo de energía, el bajo rendimiento ambiental y el funcionamiento inestable en la industria cloro-alcalina. El valor de ingeniería de los ánodos de titanio se refleja en aspectos económicos, ambientales y técnicos, que pueden ayudar a las empresas a reducir costos, mejorar la eficiencia, alcanzar objetivos de reducción de emisiones de carbono y promover la modernización industrial. De cara al futuro, con el progreso continuo de la tecnología de recubrimiento, la integración de la fabricación inteligente y la expansión de los campos de aplicación, los ánodos de titanio desempeñarán un papel más importante en la industria cloro-alcalina y otros campos relacionados, contribuyendo más al desarrollo sostenible de la industria química mundial.