

Introducción: valor fundamental y lógica de selección de los sistemas de recubrimiento de ánodos de titanio
En el campo de la electroquímica industrial moderna, los ánodos de titanio se han convertido en componentes centrales indispensables en numerosos procesos críticos debido a su excelente rendimiento. Su estructura básica consiste en un sustrato metálico de titanio recubierto con una o más capas de sustancias activas con propiedades electrocatalíticas específicas, formando un sistema de recubrimiento único. Este diseño combina ingeniosamente la alta resistencia mecánica y la buena resistencia a la corrosión del sustrato de titanio con la excelente actividad electrocatalítica del material de recubrimiento, lo que permite que el ánodo de titanio funcione de manera estable y eficiente en diversos entornos electroquímicos hostiles.
Los diferentes sistemas de recubrimiento, como Ru-Ir, Ir-Ta y Pt, presentan diferencias significativas en composición, microestructura y propiedades macroscópicas. Estas diferencias determinan directamente su aplicabilidad en diversos escenarios industriales. Por ejemplo, los recubrimientos de Ru-Ir muestran un sobrepotencial extremadamente bajo en las reacciones de desprendimiento de cloro y pueden catalizar eficientemente la oxidación de iones de cloruro para generar cloro gaseoso, por lo que se utilizan ampliamente en campos que requieren producción de cloro a gran-escala, como la industria cloro-alcalina y la desinfección del tratamiento de agua. Los recubrimientos de Ir-Ta, por otro lado, demuestran una excelente estabilidad en condiciones de reacción de desprendimiento de oxígeno, altas temperaturas y ácidos fuertes, y a menudo se utilizan en procesos de galvanoplastia y mecanizado electroquímico con altos requisitos de estabilidad del ánodo, como la producción de láminas de cobre electrolítico y el anodizado de láminas de aluminio. Aunque los recubrimientos de Pt tienen un costo relativamente alto, poseen una actividad electrocatalítica y una estabilidad química extremadamente altas, lo que desempeña un papel clave en aplicaciones de alto nivel con requisitos estrictos para el rendimiento de los electrodos y una sensibilidad de bajo costo, como las celdas de combustible de membrana de intercambio de protones (PEMFC) y la galvanoplastia electrónica de alto nivel.

Ante una gama tan diversa de sistemas de recubrimiento, cómo seleccionar el recubrimiento de ánodo de titanio más adecuado para aplicaciones industriales específicas se ha convertido en una cuestión crucial para muchos ingenieros y tomadores de decisiones-empresariales. Esto no solo implica una comprensión-profunda de las características técnicas de los diferentes sistemas de recubrimiento, sino que también requiere una consideración integral de las condiciones operativas específicas de los escenarios de aplicación, como el impacto de la composición del electrolito, la temperatura, la densidad de corriente, el voltaje de trabajo y otros factores en el rendimiento y la vida útil del ánodo. Al mismo tiempo, diferentes grupos de clientes tienen diferencias significativas en sus necesidades de sistemas de recubrimiento de ánodos de titanio debido a variaciones en sus industrias, escenarios de aplicación y áreas de enfoque.
Este artículo tiene como objetivo analizar sistemáticamente las características técnicas, los escenarios aplicables y las estrategias de selección de sistemas de recubrimiento comunes como Ru-Ir, Ir-Ta y Pt en respuesta a las necesidades típicas de los seis grupos de clientes mencionados anteriormente. Al analizar en profundidad-el rendimiento de diferentes sistemas de recubrimiento en diversas condiciones operativas y combinar casos de aplicaciones prácticas, proporciona sugerencias de selección científicas y prácticas para cada grupo de clientes, ayudando a los usuarios a tomar decisiones más informadas y razonables cuando enfrentan necesidades de aplicaciones industriales complejas, aprovechando así al máximo las ventajas de los sistemas de recubrimiento de ánodo de titanio y mejorando la eficiencia, la calidad y la sostenibilidad de la producción industrial.
I. Sistemas de recubrimiento de núcleos: características y fundamentos químicos
La selección de un sistema de recubrimiento es, en esencia, la búsqueda de un equilibrio óptimo entre actividad, estabilidad y costo, basado en las demandas catalíticas de la reacción electroquímica objetivo (como el desprendimiento de oxígeno o cloro) y la corrosividad del electrolito.
| Sistema de recubrimiento | Óxidos de núcleo | Relación atómica típica | Reacción electroquímica primaria | Características clave | Entorno de aplicación óptimo |
|---|---|---|---|---|---|
| Serie Ru-Ir (cloro-en evolución) | RuO₂, IrO₂ | Ru:Ir=3:7 a 7:3 | Reacción de evolución del cloro (CER) | Potencial de evolución de cloro muy bajo (<1.13V), high catalytic activity, relatively manageable cost. | Ambientes de iones de cloruro- (salmuera, agua de mar, HCl) |
| Serie Ir-Ta (oxígeno-en evolución) | IrO₂, Ta₂O₅ | Ir:Ta=7:3 a 3:7 | Reacción de evolución de oxígeno (REA) | Excelente estabilidad de REA en ambientes ácidos; El revestimiento es robusto y duradero. | Ambientes ácidos y altamente oxidantes (ácido sulfúrico, ácido nítrico, electrólisis PEM) |
| Recubrimiento de platino (PT) | Pt (estado metálico) | -- | REA/CER (Universal) | Mejor conductividad, bajo sobrepotencial, pero el recubrimiento de Pt puro puede degradarse fácilmente bajo una intensa evolución de oxígeno. | Galvanoplastia de precisión de baja-corriente, investigación, síntesis electroquímica específica de alto-valor |
| Recubrimientos compuestos multi-componentes | Ru-Ir-Ta, Ru-Ir-Pt-Ti, etc. | Personalizado según sea necesario | REA/CER (mejorado) | Equilibra las propiedades mediante el dopaje de elementos.Ta mejora la esperanza de vida, Pt suprime las reacciones secundarias.. | Condiciones de funcionamiento severas (alta temperatura, alta densidad de corriente, medios complejos) |
La naturaleza científica de la falla del recubrimiento:El fallo de todos los recubrimientos se origina ya sea por la disolución electroquímica de los componentes activos o por la formación de óxidos no{0}}activos (como el TiO₂) que conducen a la "pasivación". Por lo tanto, elegir un recubrimiento compatible significa seleccionar el camino con la tasa de falla más lenta.
II. Ingenieros de corrosión/protección catódica (Persona A): adaptación ambiental y soluciones de protección a largo plazo-
(I) Comparación de sistemas de revestimiento típicos y adaptación al entorno
1. Revestimiento Ru-Ir: opción rentable-para entornos de suelo y hormigón

El revestimiento Ru-Ir es un sistema de revestimiento ampliamente utilizado en sistemas de protección catódica para tuberías enterradas y estructuras de hormigón. Su composición incluye principalmente óxidos de rutenio (Ru) e iridio (Ir), siendo el titanio el sustrato para transportar estas sustancias activas. A nivel micro, el recubrimiento Ru-Ir tiene una estructura cristalina y una distribución de elementos únicas, lo que le confiere un excelente rendimiento en medios neutros a débilmente alcalinos.
En entornos de suelo y hormigón, el revestimiento de Ru-Ir presenta numerosas ventajas. En primer lugar, tiene un bajo sobrepotencial de desprendimiento de cloro, que puede catalizar de manera más eficiente la oxidación de iones cloruro para generar cloro gaseoso, proporcionando así suficientes electrones para la protección catódica e inhibiendo la corrosión del metal. En la protección catódica de tuberías enterradas, el suelo suele contener una cierta cantidad de iones cloruro. La característica de sobrepotencial de baja evolución de cloro del recubrimiento Ru-Ir le permite responder rápidamente, establecer un campo eléctrico de protección catódica eficaz y prevenir la corrosión de los metales de las tuberías.
En segundo lugar, la estructura del recubrimiento de Ru-Ir puede inhibir eficazmente la pasivación del sustrato de titanio. Durante el uso a largo plazo-, el sustrato de titanio puede formar una película pasiva en ciertos entornos, lo que lleva a una disminución en el rendimiento del ánodo. Sin embargo, el recubrimiento de Ru-Ir puede mantener la actividad del sustrato de titanio a través de sus propias reacciones electroquímicas, asegurando que el ánodo esté siempre en buenas condiciones de funcionamiento. Esta característica es crucial para garantizar la estabilidad-a largo plazo del sistema de protección catódica.
Desde la perspectiva de la aplicación práctica, en entornos con baja resistividad del suelo, la densidad de corriente de diseño de los ánodos de titanio recubiertos de Ru-Ir debe seleccionarse dentro de un rango moderado para garantizar un funcionamiento estable del ánodo y una vida útil del recubrimiento. En casos de aplicación comunes relacionados con campos de petróleo y gas de Oriente Medio, un sistema de protección catódica para una placa inferior de tanque de almacenamiento utilizaba ánodos de titanio recubiertos de Ru-Ir. Antes de su uso, la tasa de corrosión de la placa inferior del tanque de almacenamiento era relativamente alta, lo que afectaba seriamente la seguridad y la vida útil del tanque de almacenamiento. Después de adoptar ánodos de Ru-Ir, la tasa de corrosión se puede reducir significativamente, lo que puede extender efectivamente la vida útil del tanque de almacenamiento y reducir los costos de mantenimiento y los posibles riesgos de seguridad. Esto demuestra plenamente el efecto protector eficaz del revestimiento de Ru-Ir sobre estructuras metálicas en entornos de suelo.
2. Revestimiento Ir-Ta: "Élite de resistencia a la corrosión" para entornos marinos y con alto contenido de sal-

El recubrimiento Ir-Ta está compuesto principalmente por óxidos de iridio (Ir) y tantalio (Ta), también con titanio como sustrato. Este recubrimiento se diferencia del recubrimiento Ru-Ir en la estructura cristalina y la composición de elementos, lo que le otorga una resistencia a la corrosión única en ambientes marinos y con alto contenido de sal-.
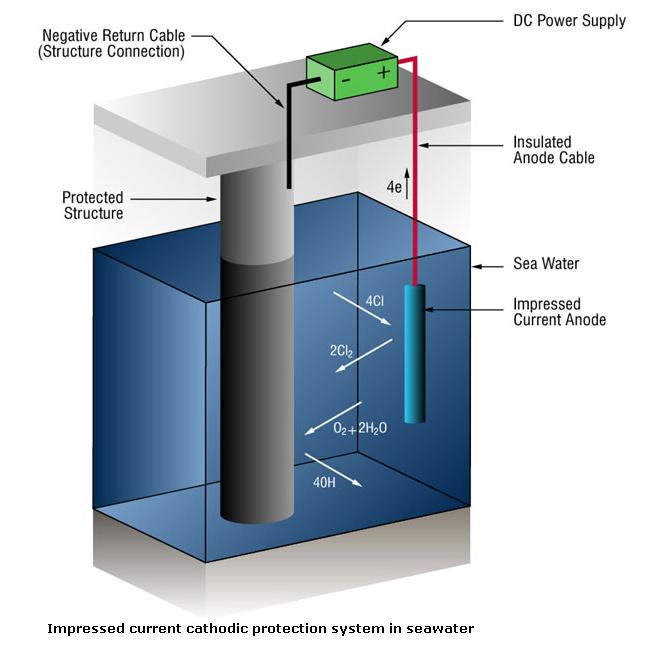
En agua de mar y entornos con alta concentración de iones de cloruro, el recubrimiento Ir-Ta muestra una excelente estabilidad. Su velocidad de corrosión es extremadamente baja, debido principalmente a su alto potencial de evolución de oxígeno. A este alto potencial, es menos probable que se produzcan reacciones de oxidación en la superficie del ánodo, evitando así la falla oxidativa del ánodo. En el sistema de protección catódica de corriente impresa de las plataformas marinas, la alta corrosividad del agua de mar y el complejo entorno electroquímico imponen requisitos extremadamente altos para los ánodos. El revestimiento Ir-Ta puede mantener un estado de funcionamiento estable en dichos entornos, proporcionando una protección catódica confiable para las estructuras de acero de la plataforma.
Además, la alta estabilidad del recubrimiento Ir-Ta también se refleja en su capacidad para resistir diversas sustancias agresivas en agua de mar y entornos con alto contenido de sal-. Por ejemplo, componentes como los iones de sulfato y magnesio en el agua de mar pueden corroer el ánodo en determinadas condiciones, pero el revestimiento de Ir-Ta puede resistir eficazmente estas corrosiones y garantizar el rendimiento del ánodo a largo plazo-.
Al diseñar y utilizar ánodos de titanio recubiertos de Ir-Ta, se debe prestar atención a algunos parámetros clave. El espacio entre los ánodos debe ser suficiente para garantizar una distribución uniforme de la corriente y evitar un rendimiento desigual del ánodo causado por una corriente local excesiva o insuficiente. El espesor del recubrimiento debe cumplir ciertos estándares, lo que también es un factor importante para garantizar la estabilidad a largo plazo-del ánodo. Un recubrimiento más grueso puede proporcionar una mejor protección y reducir la erosión del sustrato de titanio por el electrolito. En aplicaciones prácticas, el monitoreo a largo plazo-ha descubierto que los ánodos de titanio recubiertos de Ir-Ta diseñados de acuerdo con parámetros razonables pueden garantizar que la fluctuación potencial a largo plazo-está dentro de un rango estable, proporcionando una salida potencial estable para el sistema de protección catódica y garantizando la seguridad de las estructuras metálicas. Por ejemplo, en la protección catódica de las estructuras de cimientos de algunos parques eólicos marinos europeos, se han adoptado ánodos de titanio recubiertos de Ir-Ta. Después de años de monitoreo de operación, el rendimiento del ánodo es estable y la fluctuación potencial siempre está dentro del rango permitido, lo que puede proteger eficazmente las estructuras de cimientos de los parques eólicos de la corrosión del agua de mar.
(II) Métodos de verificación y diseño de parámetros técnicos clave
Además de seleccionar el sistema de recubrimiento adecuado, los ingenieros de protección catódica y contra la corrosión también deben llevar a cabo un diseño científico de los parámetros técnicos clave (como la vida útil, la densidad de corriente, el espesor del recubrimiento) de los ánodos de titanio y una verificación estricta del rendimiento-a largo plazo para garantizar que los ánodos puedan satisfacer las necesidades reales de ingeniería. Lo siguiente se centrará en presentar el modelo de cálculo de la vida útil y los métodos de verificación del rendimiento a largo plazo-.
1.Modelo de cálculo de vida útil: La vida útil de los ánodos de titanio está determinada principalmente por la tasa de consumo de los componentes activos del recubrimiento. Basado en la ley de electrólisis de Faraday, se puede derivar el modelo de cálculo de la vida útil de los ánodos de titanio: Vida útil (años)=(Masa total de sustancias activas en el recubrimiento × Constante de Faraday) / (Densidad de corriente × Área de superficie del ánodo × Factor de conversión de tiempo × Estado de valencia de las sustancias activas). Entre ellos, la masa total de sustancias activas en el recubrimiento=Carga de recubrimiento (g/㎡) × Área de superficie del ánodo (㎡); La constante de Faraday es 96485 C/mol; el factor de conversión de tiempo es 365×24×3600 (convirtiendo segundos a años); el estado de valencia de las sustancias activas (como Ru⁴+, Ir⁴+) suele ser 4. Por ejemplo, para un ánodo de titanio con recubrimiento de Ru-Ir con una carga de recubrimiento de 5 g/㎡, un área de superficie del ánodo de 1㎡ y una densidad de corriente de trabajo de 8 A/㎡, la vida útil calculada es (5×1×96485)/(8×1×365×24×3600×4) ≈ 18 años. Este modelo puede proporcionar una base científica para la selección y el diseño de ánodos de titanio en ingeniería, pero cabe señalar que la vida útil real se verá afectada por factores como la uniformidad del recubrimiento, la composición del electrolito y la fluctuación de la corriente de trabajo, por lo que se deben considerar márgenes de seguridad adecuados en el diseño (normalmente entre 1,2 y 1,5 veces la vida útil calculada).
2.Método de verificación del rendimiento-a largo plazo: Para garantizar la estabilidad a largo plazo-de los ánodos de titanio en entornos de servicio reales, es necesario llevar a cabo una verificación del rendimiento a largo plazo-mediante pruebas de corrosión aceleradas y pruebas de enterramiento in-in situ. La prueba de corrosión acelerada simula el entorno de servicio severo (como alta temperatura, alta concentración de electrolito, alta densidad de corriente) en el laboratorio y evalúa la ley de degradación del rendimiento del ánodo en un corto tiempo. Por ejemplo, la prueba de corrosión acelerada por niebla salina (de acuerdo con la norma ASTM B117) puede simular el ambiente marino con alto contenido de sal-y observar los cambios en la apariencia del recubrimiento, el potencial y la velocidad de corrosión del ánodo después de un cierto período de tiempo; La prueba de electrólisis acelerada puede simular el -estado de trabajo a largo plazo del ánodo bajo la densidad de corriente de diseño y evaluar la vida útil del ánodo midiendo la tasa de consumo de los componentes activos en el recubrimiento. La prueba de entierro en el sitio- consiste en enterrar el ánodo de titanio en el entorno de servicio real (como el suelo o el agua de mar del sitio del proyecto) y rastrear y monitorear el potencial del ánodo, la producción actual y la integridad del recubrimiento con regularidad (como cada 6 meses, 1 año, 3 años). La prueba de enterramiento in situ puede reflejar con mayor fidelidad el rendimiento del ánodo en el entorno real. Generalmente, se requiere que la tasa potencial de descomposición del ánodo después de 3 años de funcionamiento in situ sea inferior al 5 %/año y que el revestimiento no presente peladuras, grietas o corrosión evidentes, lo que se puede considerar que cumple con los requisitos de rendimiento a largo plazo. Además, durante el proceso de verificación, también es necesario detectar la composición del electrolito alrededor del ánodo para evitar la acumulación de iones nocivos (como iones de fluoruro) que pueden acelerar la corrosión del sustrato de titanio.
|
Sistema de recubrimiento |
Entorno aplicable |
Indicadores básicos de desempeño |
Parámetros clave de diseño |
Ventajas |
|
Revestimiento Ru-Ir |
Suelo neutro a débilmente alcalino, ambiente concreto (resistividad del suelo menor o igual a 50Ω·m) |
Sobrepotencial de evolución de cloro Menor o igual a 0,15V; tasa de corrosión Inferior o igual a 0,01 mm/año; rango de fluctuación potencial Menor o igual a 10 mV |
Carga de recubrimiento 5-12 g/㎡; densidad de corriente de trabajo 2-10A/㎡; espesor de recubrimiento 10-15μm |
Alta rentabilidad-efectividad; excelente actividad catalítica de evolución de cloro; puede inhibir la pasivación del sustrato de titanio; Adecuado para la mayoría de escenarios de protección catódica de suelos y hormigón. |
|
Revestimiento Ir-Ta |
Marine environment, high-salt environment (chloride ion concentration >30.000 ppm)
|
Potencial de evolución de oxígeno Mayor o igual a 1,6V; tasa de corrosión Inferior o igual a 0,005 mm/año; rango de fluctuación potencial Menor o igual a 5mV |
Carga de recubrimiento 8-15 g/㎡; densidad de corriente de trabajo 5-15A/㎡; espesor de recubrimiento 15-20μm |
Resistencia a la corrosión extremadamente fuerte; alta estabilidad en ambientes con alto contenido de sal-; puede resistir el impacto de las olas y la adhesión de organismos marinos; larga vida útil |
III. Ingenieros de procesos de galvanoplastia/PCB/láminas de cobre (Persona B): estrategias de optimización de la eficiencia y control de precisión
(I) Impacto fundamental de los sistemas de recubrimiento en la calidad del recubrimiento
Para los ingenieros de procesos de galvanoplastia/PCB/láminas de cobre, la demanda principal es garantizar la uniformidad y consistencia de la capa galvanizada, mejorar la eficiencia de la galvanoplastia y el rendimiento del producto y, al mismo tiempo, cumplir con los requisitos de protección ambiental del proceso de producción. El rendimiento del recubrimiento del ánodo de titanio afecta directamente la distribución de corriente durante el proceso de galvanoplastia, la actividad catalítica de la reacción del electrodo y la pureza de la capa galvanizada, determinando así la calidad del producto galvanizado final. Lo siguiente se centrará en analizar el impacto de dos sistemas de recubrimiento típicos (recubrimiento compuesto de Ru-Ir-Ta y recubrimiento de Pt) en la calidad de la galvanoplastia y sus escenarios de aplicación.
1. Revestimiento compuesto Ru-Ir-Ta: garantía de uniformidad para galvanoplastia de alta-densidad

En escenarios de galvanoplastia de alta-densidad, como la galvanoplastia continua vertical (VCP) de PCB y la producción de láminas de cobre electrolítico, los requisitos para la uniformidad de la capa galvanizada son extremadamente estrictos. Por ejemplo, el ancho de línea de las líneas finas de PCB suele ser inferior a 50 μm y el error de espesor de la capa galvanizada debe controlarse dentro de ± 5%; La uniformidad del espesor de la lámina de cobre electrolítico (especialmente la lámina de cobre ultra-con un espesor menor o igual a 12 μm) afecta directamente su resistencia a la tracción y su conductividad eléctrica. El recubrimiento compuesto Ru-Ir-Ta es un recubrimiento de óxido ternario compuesto de óxido de rutenio, óxido de iridio y óxido de tantalio. Tiene las características de distribución de corriente uniforme, alta actividad catalítica y buena estabilidad, lo que puede garantizar eficazmente la uniformidad de la capa galvanizada en escenarios de galvanoplastia de alta-densidad.
La razón por la cual el recubrimiento compuesto Ru-Ir-Ta puede lograr una distribución uniforme de la corriente es que su estructura única de límite de grano a nanoescala puede reducir la resistencia de la superficie del electrodo y hacer que la corriente se distribuya uniformemente en toda la superficie del electrodo, evitando así el "efecto de borde" (el fenómeno en el que la densidad de corriente en el borde de la pieza de trabajo es mayor que en el medio, lo que resulta en un espesor desigual de la capa galvanizada) que es fácil de ocurrir en la galvanoplastia tradicional. Al mismo tiempo, los componentes Ru e Ir del recubrimiento proporcionan una alta actividad electrocatalítica, que puede acelerar la velocidad de reacción del electrodo, mejorar la eficiencia de la galvanoplastia y reducir el tiempo de galvanoplastia; el componente Ta mejora la estabilidad del recubrimiento, evita la disolución del recubrimiento durante el proceso de galvanoplastia y garantiza la pureza de la capa galvanizada. En la producción real de líneas VCP de PCB, el uso de ánodos de titanio con revestimiento compuesto de Ru-Ir-Ta puede hacer que el error de espesor de la capa galvanizada de las líneas finas de PCB se controle dentro de ±3 %, y la tasa de rendimiento de los productos aumenta en más de un 10 % en comparación con los ánodos de plomo tradicionales. En la producción de láminas de cobre electrolítico, el ánodo de titanio con revestimiento compuesto Ru-Ir-Ta puede reducir la rugosidad de la superficie de la lámina de cobre (Ra menor o igual a 0,3 μm) y mejorar la uniformidad del espesor de la lámina de cobre, lo que cumple con los requisitos de los productos electrónicos de alta-calidad de láminas de cobre.
2. Revestimiento Pt: galvanoplastia de metales preciosos y solución de reemplazo de cromo duro

En los escenarios de galvanoplastia de metales preciosos (como baño de oro, baño de rodio) y reemplazo de cromo duro, los requisitos para la pureza de la capa galvanizada y la protección ambiental del proceso son extremadamente altos. La galvanoplastia de metales preciosos se utiliza ampliamente en-componentes electrónicos de alta gama (como conectores y circuitos integrados) e instrumentos de precisión. La capa galvanizada debe tener alta pureza, buena conductividad eléctrica y resistencia a la corrosión; El cromado duro se utiliza a menudo en el tratamiento de superficies de piezas mecánicas (como cilindros hidráulicos y vástagos de pistón) para mejorar la resistencia al desgaste y la dureza de las piezas, pero el cromado duro tradicional utiliza ánodos de plomo, que producirán aguas residuales y gases residuales que contienen plomo-, lo que causa una grave contaminación ambiental y no cumple con los estándares actuales de protección ambiental (como RoHS, REACH). Los ánodos de titanio con recubrimiento de Pt se han convertido en la opción ideal para estos escenarios debido a su alta estabilidad química y excelente actividad electrocatalítica.
El recubrimiento de PT es un recubrimiento de metal noble preparado mediante deposición física de vapor (PVD) o deposición química de vapor (CVD) sobre un sustrato de titanio. Tiene una inercia química extremadamente alta y no se disolverá ni reaccionará durante el proceso de galvanoplastia, lo que garantiza la pureza de la capa galvanizada. En la galvanoplastia de metales preciosos, el ánodo de titanio con revestimiento de Pt puede evitar la co-deposición de iones de impureza (como iones de plomo, iones de hierro) en la capa galvanizada, asegurando que la pureza de la capa galvanizada de metal precioso sea mayor o igual al 99,99%. En el proceso de reemplazo de cromo duro (como el cromado trivalente), el ánodo de titanio con recubrimiento de Pt puede reemplazar el ánodo de plomo tradicional, eliminar la contaminación por plomo y cumplir con los requisitos de protección ambiental. Al mismo tiempo, el recubrimiento de Pt tiene una alta actividad electrocatalítica para la reacción de oxidación del electrolito, lo que puede reducir el voltaje del tanque del proceso de galvanoplastia, reducir el consumo de energía en más de un 15 % en comparación con los ánodos de plomo tradicionales y mejorar la eficiencia de la galvanoplastia. Por ejemplo, en la línea de producción de cromado trivalente de un fabricante de piezas de automóvil, el uso de ánodos de titanio con revestimiento de Pt no solo cumple con los estándares de emisiones de protección ambiental, sino que también hace que la resistencia al desgaste de la capa de cromado trivalente alcance el nivel del cromado duro tradicional y la eficiencia de producción aumenta en un 20%.
(II) Diseño estructural y coincidencia de parámetros de proceso
Para aprovechar al máximo las ventajas de rendimiento del sistema de recubrimiento, los ingenieros de procesos de galvanoplastia/PCB/lámina de cobre también deben llevar a cabo un diseño estructural razonable de los ánodos de titanio y una coincidencia científica de los parámetros del proceso. Lo siguiente se centrará en presentar la selección de la estructura del ánodo (malla, placa) y el espesor, y el valor de la experiencia de la carga del recubrimiento.
1. Selección de estructura y espesor del ánodo.: La estructura y el espesor del ánodo deben determinarse de acuerdo con el proceso de galvanoplastia específico y las características de la pieza de trabajo. En la producción de láminas de cobre electrolítico, a menudo se utilizan ánodos de malla (normalmente con un tamaño de malla de 20-50 mesh). La estructura de malla puede hacer que el electrolito circule suavemente, reducir la polarización de concentración de la superficie del electrodo y garantizar la uniformidad del espesor de la lámina de cobre; El grosor del ánodo de malla suele ser de 0,8-1,2 mm, lo que puede equilibrar la resistencia mecánica y la conductividad eléctrica del ánodo. En la galvanoplastia continua vertical de PCB, a menudo se utilizan ánodos de placa de titanio porosos (porosidad del 30 al 50%). La estructura porosa puede aumentar la superficie específica del ánodo, mejorar la uniformidad de la distribución actual y evitar el "efecto de borde" de la placa PCB; el espesor del ánodo de la placa de titanio poroso suele ser de 2 a 3 mm, lo que puede garantizar la estabilidad del ánodo durante la galvanoplastia de alta velocidad a largo plazo. En la galvanoplastia de metales preciosos, debido al alto costo del recubrimiento de Pt, a menudo se usan ánodos de lámina con un espesor de 1 a 2 mm para reducir la cantidad de Pt utilizado, y la superficie del ánodo se pule para mejorar la uniformidad de la distribución de corriente.
2. Experimente el valor de la carga de recubrimiento: La carga del recubrimiento es un parámetro importante que afecta la vida útil y la actividad electrocatalítica de los ánodos de titanio. Los diferentes procesos de galvanoplastia tienen diferentes requisitos para la carga del recubrimiento. Por ejemplo, en el proceso de galvanoplastia de PCB VCP, la carga del recubrimiento compuesto Ru-Ir-Ta suele ser de 8-12 g/㎡. Si la carga es demasiado baja, se acortará la vida útil del ánodo; si la carga es demasiado alta, el costo aumentará y la uniformidad de distribución actual puede verse afectada. En el proceso de producción de láminas de cobre electrolítico, la carga del recubrimiento compuesto Ru-Ir-Ta suele ser de 12 a 15 g/㎡ para cumplir con los requisitos de funcionamiento a largo plazo con alta densidad de corriente (15-20 A/㎡). En el proceso de galvanoplastia de metales preciosos, la carga del recubrimiento de Pt suele ser de 0,5 a 1 g/㎡. Debido a la alta actividad catalítica del Pt, una pequeña cantidad de carga puede cumplir con los requisitos de galvanoplastia, y una carga demasiado alta aumentará significativamente el costo. Cabe señalar que la carga del recubrimiento debe coincidir con la densidad de corriente de trabajo. Generalmente, cuanto mayor sea la densidad de corriente de trabajo, mayor será la carga de recubrimiento requerida para garantizar la vida útil del ánodo.
|
Sistema de recubrimiento
|
Escenarios de aplicaciones principales |
Impacto en el recubrimiento/proceso |
Requisitos de diseño estructural |
Ventajas principales |
|
Revestimiento compuesto Ru-Ir-Ta |
Galvanoplastia continua vertical (VCP) de PCB, producción de láminas de cobre electrolítico, galvanoplastia de línea fina |
Asegurar una distribución actual uniforme; reducir el error de espesor del recubrimiento (menor o igual a ±3%); mejorar la eficiencia de la galvanoplastia (aumentar entre un 10 y un 20 %); reducir la rugosidad del recubrimiento (Ra menor o igual a 0,3 μm) |
Galvanoplastia de PCB: placa de titanio porosa (porosidad 30-50%), espesor 2-3 mm; lámina de cobre electrolítico: ánodo de malla (tamaño de malla 20-50), espesor 0,8-1,2 mm; carga de recubrimiento 8-15 g/㎡ |
Excelente uniformidad en la distribución actual; alta actividad catalítica; buena estabilidad; adecuado para escenarios de galvanoplastia de alta-densidad; alta rentabilidad-efectividad |
|
Recubrimiento de pinta |
Galvanoplastia de metales preciosos (oro, rodio), sustitución de cromo duro (cromo trivalente) |
Garantizar una alta pureza de la capa galvanizada (mayor o igual al 99,99%); eliminar la contaminación por plomo (cumplir con los estándares RoHS/REACH); reducir el voltaje del tanque (ahorro de energía entre un 15 y un 20 %) |
Ánodo de lámina, espesor 1-2 mm; pulido de superficies; carga de recubrimiento 0,5-1 g/㎡; Proceso de preparación de PVD/CVD |
Estabilidad química extremadamente alta; sin disolución durante la galvanoplastia; protección y cumplimiento ambiental; alta actividad electrocatalítica; adecuado para escenarios de galvanoplastia de alto nivel- |
IV. Ingenieros de tratamiento de agua/EDI/sistemas de agua funcionales (Persona C): Soluciones de producción-Equilibrio de eficiencia y cumplimiento normativo
(I) Puntos clave para la selección de recubrimientos en escenarios de desinfección y purificación
Para los ingenieros de tratamiento de agua/EDI/sistemas de agua funcional, la demanda principal es realizar una desinfección o purificación de agua eficiente, garantizar que la calidad del agua efluente cumpla con los estándares nacionales relevantes (como GB 5749《Drinking Water Health Standard express, GB/T 11446《Electronic Grade Water Quality Standard express), y al mismo tiempo controlar el consumo de energía y el costo operativo del sistema de tratamiento de agua. El rendimiento del recubrimiento del ánodo de titanio afecta directamente la eficiencia del proceso de tratamiento del agua (como la eficiencia de la producción de cloro, la eficiencia de la eliminación de iones), el nivel de consumo de energía y la seguridad de la calidad del agua. Lo siguiente se centrará en analizar los puntos clave de la selección de recubrimientos en dos escenarios típicos (desinfección y preparación de agua ultrapura EDI) y la aplicación de los sistemas de recubrimiento correspondientes (recubrimiento Ru-Ir-Sn y recubrimiento Ir-Ta).
1. Recubrimiento Ru-Ir-Sn: punto de referencia de eficiencia para generadores de hipoclorito de sodio

Los generadores de hipoclorito de sodio se utilizan ampliamente en la desinfección del agua potable, la desinfección del agua de piscinas, la desinfección de aguas residuales hospitalarias y otros escenarios. Su principio básico es electrolizar una solución de cloruro de sodio para generar hipoclorito de sodio (un desinfectante de amplio-espectro) a través de ánodos de titanio. Para este escenario, los requisitos clave para el sistema de recubrimiento son una alta eficiencia de evolución de cloro, un bajo consumo de energía y ninguna contaminación secundaria (como la disolución de iones de metales pesados). El recubrimiento compuesto Ru-Ir-Sn es un recubrimiento de óxido ternario compuesto de óxido de rutenio, óxido de iridio y óxido de estaño, que es el punto de referencia de eficiencia para los generadores de hipoclorito de sodio.
Los componentes Ru-Ir en el recubrimiento Ru-Ir-Sn tienen una alta actividad electrocatalítica para la reacción de desprendimiento de cloro, que puede catalizar eficientemente la oxidación de iones cloruro en la solución de cloruro de sodio para generar cloro gaseoso y luego reaccionar con agua para generar hipoclorito de sodio. La eficiencia de evolución de cloro del recubrimiento Ru-Ir-Sn puede alcanzar más del 95%, que es significativamente mayor que la de los ánodos de grafito tradicionales (alrededor del 70%). El componente Sn en el recubrimiento puede mejorar la estabilidad del recubrimiento, reducir la velocidad de disolución del recubrimiento y evitar la contaminación secundaria de la calidad del agua causada por la disolución de iones de metales pesados (como Ru, Ir). Al mismo tiempo, el recubrimiento Ru-Ir-Sn tiene un sobrepotencial de evolución de cloro bajo, lo que puede reducir el voltaje de electrólisis del generador de hipoclorito de sodio, reducir el consumo de energía en más de un 20 % en comparación con los ánodos de grafito tradicionales y reducir significativamente el costo operativo del sistema de tratamiento de agua. En la aplicación real de una planta de tratamiento de agua potable-a gran escala, el uso de ánodos de titanio con recubrimiento de Ru-Ir-Sn en generadores de hipoclorito de sodio puede hacer que el contenido de cloro residual en el agua efluente sea estable en 0,3-0,5 mg/L (cumpliendo con los estándares GB 5749), y el consumo de energía de producción de cloro unitario es de solo 2,5 kWh/kg. Cl₂, que es muy inferior al nivel medio nacional (3,5 kWh/kg Cl₂). Además, el recubrimiento Ru-Ir-Sn puede adaptarse a la fluctuación de la concentración de la solución de cloruro de sodio (5-20%) y la temperatura (5-40 grados) en el proceso de tratamiento de agua real, lo que garantiza el funcionamiento estable del generador de hipoclorito de sodio.
2. Revestimiento Ir-Ta: diseño de compatibilidad para módulos EDI

La tecnología EDI (electrodesionización) es una tecnología clave para preparar agua ultra-pura (conductividad inferior o igual a 0,1 μS/cm) y se utiliza ampliamente en las industrias de semiconductores, electrónica, farmacéutica y otras. El componente central del sistema EDI es el módulo EDI, que realiza la eliminación profunda de iones en el agua mediante la acción combinada de una resina de intercambio iónico y un campo eléctrico. Los ánodos de titanio son componentes importantes del módulo EDI, que proporcionan el campo eléctrico necesario para la reacción de intercambio iónico. Para este escenario, los requisitos clave para el sistema de recubrimiento son una alta estabilidad en el proceso de electrólisis, la ausencia de disolución de iones de impurezas y una buena compatibilidad con el módulo EDI. El recubrimiento Ir-Ta se ha convertido en la primera opción para los módulos EDI debido a su extremadamente alta estabilidad química y estabilidad de evolución de oxígeno.
En el módulo EDI, el ánodo de titanio debe funcionar en un entorno de agua de alta-pureza (conductividad inferior o igual a 10 μS/cm) y una alta intensidad de campo eléctrico durante un tiempo prolongado. El recubrimiento de Ir-Ta tiene un potencial de evolución de oxígeno y una estabilidad química extremadamente altos, lo que puede evitar la disolución del recubrimiento durante el proceso de electrólisis, garantizar que no se introduzcan iones de impureza (como Ir, Ta) en el agua ultra-pura y cumplir con los requisitos de calidad del agua de grado electrónico (GB/T 11446). Al mismo tiempo, el recubrimiento Ir-Ta tiene un rendimiento estable de evolución de oxígeno, lo que puede mantener un voltaje de trabajo estable durante el funcionamiento a largo plazo-del módulo EDI, evitar la fluctuación de la intensidad del campo eléctrico y garantizar la eficiencia de eliminación de iones del módulo EDI. El diseño del ánodo de titanio con revestimiento Ir-Ta para módulos EDI también debe prestar atención a la compatibilidad con la estructura del canal de flujo de las principales marcas de módulos EDI (como GE, Siemens), lo que garantiza que el ánodo se pueda instalar perfectamente en el módulo y que la distribución de corriente sea uniforme. En la aplicación real del sistema de preparación de agua ultra-pura de una fábrica de semiconductores, el uso de ánodos de titanio recubiertos de Ir-Ta en módulos EDI puede hacer que la conductividad del agua ultra-pura producida sea estable a menos de o igual a 0,06 μS/cm, y el módulo EDI ha estado funcionando de manera estable durante más de 5 años, sin necesidad de mantenimiento, lo que reduce significativamente el costo operativo del sistema de agua ultra-pura.
(II) Seguridad de la calidad del agua y cumplimiento normativo
Para los ingenieros de tratamiento de agua/EDI/sistemas de agua funcional, la seguridad de la calidad del agua es la máxima prioridad y es necesario garantizar estrictamente que el proceso de tratamiento de agua cumpla con los estándares nacionales e industriales pertinentes. Lo siguiente se centrará en la introducción de medidas de control de la precipitación de iones metálicos y los métodos de optimización del consumo de energía, para ayudar a los ingenieros a lograr el equilibrio entre la eficiencia del tratamiento del agua y la seguridad de la calidad del agua, y garantizar el cumplimiento normativo.

1. Medidas de control de la precipitación de iones metálicos: La precipitación de iones metálicos (como Ru, Ir, Ta, Pt) de los recubrimientos de ánodos de titanio es uno de los principales factores que afectan la seguridad de la calidad del agua. Para controlar la precipitación de iones metálicos, primero es necesario seleccionar un sistema de recubrimiento con alta estabilidad y baja velocidad de disolución (como el recubrimiento Ru-Ir-Sn, o el recubrimiento Ir-Ta). En segundo lugar, es necesario controlar estrictamente la calidad del recubrimiento durante el proceso de producción de ánodos de titanio, como garantizar la uniformidad y compacidad del recubrimiento, evitando defectos del recubrimiento (como poros, grietas) que pueden provocar una disolución acelerada. Además, es necesario detectar periódicamente el contenido de iones metálicos en el agua efluente durante el funcionamiento del sistema de tratamiento de agua. Por ejemplo, en escenarios de desinfección de agua potable, el contenido de iones de metales pesados (como Ru, Ir) en el agua efluente debe controlarse por debajo de 0,001 mg/L (cumpliendo con los estándares GB 5749); En escenarios de preparación electrónica de agua ultra-pura, el contenido de iones metálicos debe controlarse por debajo de 1ppt (cumpliendo con los estándares GB/T 11446). Los métodos de detección pueden utilizar espectrometría de masas de plasma acoplado inductivamente (ICP-MS) para una medición precisa. Si el contenido de iones metálicos excede el estándar, es necesario verificar a tiempo la integridad del recubrimiento del ánodo de titanio y reemplazar el ánodo si es necesario.
2. Métodos de optimización del consumo de energía: El consumo de energía es una parte importante del costo operativo del sistema de tratamiento de agua. Optimizar el consumo de energía de los ánodos de titanio puede reducir efectivamente el costo operativo. Los principales métodos de optimización del consumo de energía incluyen: (1) Seleccionar un sistema de recubrimiento con bajo sobrepotencial (como el recubrimiento Ru-Ir-Sn para la evolución de cloro, el recubrimiento Ir-Ta para la evolución de oxígeno), que puede reducir el voltaje de electrólisis y, por lo tanto, reducir el consumo de energía. (2) Optimizar la estructura y el diseño de los ánodos de titanio, como el uso de ánodos porosos para aumentar el área de superficie específica del ánodo, reducir la densidad de corriente en la superficie del ánodo y reducir el sobrepotencial. (3) Controlar los parámetros operativos del sistema de tratamiento de agua, como optimizar la concentración de electrolitos (como la concentración de solución de cloruro de sodio en los generadores de hipoclorito de sodio), la temperatura y el caudal, para garantizar que el sistema funcione en las condiciones óptimas de trabajo. (4) Limpiar periódicamente la superficie de los ánodos de titanio para eliminar la suciedad y las incrustaciones de la superficie, evitar aumentar la resistencia de la superficie del ánodo y garantizar el funcionamiento estable del ánodo. Por ejemplo, en una planta de tratamiento de aguas residuales municipal, después de optimizar la estructura de los ánodos de titanio con revestimiento de Ru-Ir-Sn y los parámetros operativos, el consumo de energía unitario del sistema de desinfección se reduce en un 25% y el costo anual de ahorro de energía es de más de 1 millón de yuanes.
|
Sistema de recubrimiento |
Escenarios de aplicaciones principales |
Parámetros clave de rendimiento |
Indicadores de cumplimiento |
Ventajas |
|
Revestimiento Ru-Ir-Sn |
Generadores de hipoclorito de sodio, desinfección de agua potable, desinfección de agua de piscinas, desinfección de aguas residuales hospitalarias |
Eficiencia de evolución de cloro Mayor o igual al 95%; consumo de energía unitario de producción de cloro Inferior o igual a 2,5 kWh/kg Cl₂; tasa de disolución del recubrimiento Menor o igual a 0,001 mg/(L·h) |
La calidad del agua efluente cumple con GB 5749; contenido de iones de metales pesados inferior o igual a 0,001 mg/l; sin contaminación secundaria |
Alta eficiencia de evolución de cloro; bajo consumo de energía; buena estabilidad; sin contaminación secundaria; adecuado para diversos escenarios de desinfección |
|
Revestimiento Ir-Ta |
Módulos EDI, preparación electrónica de agua ultra-pura, tratamiento de agua de alta-pureza |
Estabilidad de la evolución del oxígeno: fluctuación del voltaje de trabajo inferior o igual a 5 mV; eficiencia de eliminación de iones Mayor o igual al 99,9%; tasa de disolución del recubrimiento Menor o igual a 0,0001 mg/(L·h) |
La calidad del agua efluente cumple con GB/T 11446; contenido de iones metálicos inferior o igual a 1 ppt; compatible con las principales marcas de módulos EDI |
Estabilidad química extremadamente alta; sin precipitación de iones de impurezas; operación estable; larga vida útil; buena compatibilidad con módulos EDI |
V. Ingenieros de investigación y desarrollo de nuevas energías, energía de hidrógeno y electroquímicos (Persona D): alta tolerancia a las condiciones de funcionamiento y diseño de ampliación-
(I) Selección de la durabilidad del recubrimiento en condiciones operativas extremas
Para los ingenieros de investigación y desarrollo de nuevas energías, energía de hidrógeno y electroquímica, la demanda principal es desarrollar ánodos de titanio que puedan adaptarse a condiciones operativas extremas (como alta densidad de corriente, fuerte acidez, alta temperatura, alta presión) en nuevos sistemas de energía (como electrolizadores PEM, electrólisis cloro{0}}alcalina, oxidación del material de baterías de litio), garantizar el funcionamiento estable a largo plazo-del sistema y lograr la ampliación-de la tecnología desde el laboratorio hasta la ingeniería. La durabilidad del recubrimiento en condiciones operativas extremas es la clave para satisfacer esta demanda. Lo siguiente se centrará en analizar la selección de dos sistemas de recubrimiento típicos (recubrimiento con alto contenido de iridio y recubrimiento con gradiente de Ru-Ir) y su durabilidad en condiciones operativas extremas.
1. Recubrimiento con alto contenido de iridio (Ir mayor o igual al 80%): garantía a largo plazo-para electrolizadores PEM

Los electrolizadores PEM (membrana de intercambio de protones) son equipos centrales para la producción de hidrógeno mediante electrólisis de agua, que tienen las ventajas de una alta eficiencia de producción de hidrógeno, una alta pureza del hidrógeno y una velocidad de respuesta rápida. Se utilizan ampliamente en el almacenamiento de energía de hidrógeno, vehículos de pila de combustible y otros campos energéticos nuevos. Las condiciones de funcionamiento de los electrolizadores PEM son extremadamente duras: alta densidad de corriente (generalmente 1000-3000A/㎡), fuerte acidez (la membrana de intercambio de protones tiene un valor de pH inferior a 2), alta humedad (humedad relativa mayor o igual al 95%) y alta temperatura (80-100 grados). En condiciones tan extremas, el recubrimiento del ánodo de titanio debe tener una actividad catalítica de desprendimiento de oxígeno, estabilidad química y resistencia a la corrosión extremadamente altas. El recubrimiento con alto contenido de iridio (Ir mayor o igual al 80%, compuesto principalmente de óxido de iridio) se ha convertido en la garantía a largo plazo para los electrolizadores PEM debido a sus ventajas de rendimiento únicas.
El recubrimiento con alto contenido de iridio tiene un sobrepotencial de desprendimiento de oxígeno extremadamente bajo (menor o igual a 0,2 V a 2000 A/㎡), que puede catalizar eficientemente la reacción de división del agua (reacción de desprendimiento de oxígeno) bajo una alta densidad de corriente, mejorar la eficiencia de producción de hidrógeno del electrolizador PEM y reducir el consumo de energía. Al mismo tiempo, el óxido de iridio tiene una estabilidad química extremadamente alta en ambientes ácidos fuertes y de alta temperatura, lo que puede evitar la disolución y descomposición del recubrimiento y garantizar el funcionamiento estable a largo plazo-del ánodo. La estructura nanocristalina del recubrimiento con alto contenido de iridio puede inhibir la aglomeración y el crecimiento de granos en condiciones de alta temperatura y alta densidad de corriente a largo plazo-, mantener el área de superficie específica del recubrimiento y evitar la atenuación de la actividad catalítica. En la investigación y el desarrollo reales y la aplicación de los electrolizadores PEM, el ánodo de titanio con revestimiento de iridio alto puede hacer que el electrolizador PEM funcione de manera estable durante más de 5000 horas bajo la condición de una densidad de corriente de 2000 A/㎡, con una tasa de atenuación de la actividad catalítica de menos del 5 %, lo que cumple con los requisitos de operación a largo plazo-de los electrolizadores PEM. Además, el proceso de preparación del recubrimiento con alto contenido de iridio (como CVD, deposición de capas atómicas) también debe controlarse estrictamente para garantizar la uniformidad y compacidad del recubrimiento y evitar defectos en el recubrimiento que puedan provocar una falla acelerada.
2. Recubrimiento degradado Ru-Ir: adaptación a cloro-álcali y procesos de oxidación especiales

En los campos relacionados con las nuevas energías-, como la electrólisis cloro-alcalina (para producir cloro gaseoso y soda cáustica, que son materias primas importantes para las baterías de nueva energía) y la oxidación de materiales de baterías de litio (para producir fosfato de litio y hierro, óxido de litio y cobalto y otros materiales catódicos), las condiciones de funcionamiento también son extremadamente duras: alta densidad de corriente (500-2000A/㎡), fuerte acidez o alcalinidad, y coexistencia de reacciones de desprendimiento de oxígeno y de desprendimiento de cloro. El sistema de recubrimiento debe tener una buena actividad catalítica tanto para las reacciones de desprendimiento de oxígeno como de cloro, y tener una alta estabilidad en condiciones extremas. El recubrimiento gradiente de Ru-Ir (la superficie es rica en iridio-, la parte inferior es rica en rutenio-) está especialmente diseñado para condiciones extremas tan complejas, que pueden adaptarse bien a las necesidades de cloro-álcali y procesos de oxidación especiales.
El diseño del recubrimiento gradiente de Ru-Ir adopta una estructura de "composición de gradiente": la capa superficial es rica en iridio-(Ir mayor o igual al 70%), que tiene un alto potencial de evolución de oxígeno y estabilidad química, y puede resistir la corrosión oxidativa del electrolito, lo que garantiza la estabilidad de la superficie del recubrimiento; la capa inferior es rica en rutenio - (Ru mayor o igual al 60%), que tiene una alta actividad catalítica de desprendimiento de cloro y puede catalizar eficientemente la reacción de desprendimiento de cloro, mejorando la eficiencia del proceso. Esta estructura de gradiente hace que el recubrimiento tenga una excelente estabilidad de evolución de oxígeno y actividad catalítica de evolución de cloro, que puede adaptarse bien a la coexistencia de reacciones de evolución de oxígeno y cloro en electrólisis cloro-alcalina y procesos de oxidación de materiales de baterías de litio. Al mismo tiempo, el recubrimiento gradiente de Ru-Ir tiene una alta tolerancia a la alta densidad de corriente, lo que puede funcionar de manera estable bajo condiciones de densidad de corriente de 1500 A/㎡, con una vida útil de más de 3 años. En la aplicación real de la línea de producción de oxidación de un fabricante de materiales para baterías de litio, el uso de ánodos de titanio con revestimiento de gradiente de Ru-Ir puede hacer que la tasa de oxidación de los materiales de las baterías de litio aumente en un 30% y el consumo de energía por unidad de producto se reduzca en un 20%, lo que mejora significativamente la eficiencia de producción y reduce el costo de producción.
(II) Estrategia de ampliación-desde la escala de laboratorio hasta la ingeniería
Para los ingenieros de I+D en nuevas energías, energía de hidrógeno y electroquímica, lograr la ampliación-de la tecnología de ánodos de titanio desde el laboratorio hasta la ingeniería es una tarea importante. El proceso de ampliación-debe resolver los problemas de uniformidad del recubrimiento, diseño estructural y consistencia del rendimiento. Lo siguiente se centrará en presentar las estrategias de ampliación-desde dos aspectos: el proceso de preparación del recubrimiento y el diseño estructural del ánodo.
1. Aumento del proceso de preparación del recubrimiento-: El proceso de preparación del recubrimiento en el laboratorio suele ser a pequeña-escala (como recubrimiento con brocha o recubrimiento por inmersión), lo que dificulta cumplir con los requisitos de ingeniería de producción a gran-escala en términos de uniformidad del recubrimiento y eficiencia de producción. Por lo tanto, es necesario adoptar procesos de preparación de recubrimientos a gran-escala y alta-precisión, como la deposición química de vapor (CVD), el recubrimiento electroforético y el recubrimiento de descomposición térmica. El proceso CVD puede lograr la deposición uniforme de recubrimiento en la superficie de sustratos de titanio de gran-área, con alta pureza y compacidad del recubrimiento, lo cual es adecuado para la preparación de recubrimientos de alto-rendimiento, como los recubrimientos con alto contenido de iridio. El proceso de recubrimiento electroforético puede lograr el recubrimiento rápido de sustratos de titanio de gran-área, con alta eficiencia de producción y buena uniformidad de recubrimiento, lo cual es adecuado para la preparación de recubrimientos de las series Ru-Ir y Ir-Ta. El proceso de recubrimiento por descomposición térmica es un proceso maduro de preparación de recubrimientos a gran-escala, que tiene las ventajas de ser un proceso simple, de bajo costo y de fácil ampliación-y se usa ampliamente en la producción industrial de Ru-Ir-Sn, Ru-Ir-Ta y otros recubrimientos compuestos. Durante el aumento-del proceso de preparación del recubrimiento, es necesario controlar estrictamente los parámetros del proceso (como temperatura, presión, concentración y tiempo) para garantizar la consistencia del rendimiento del recubrimiento entre diferentes lotes. Por ejemplo, en la producción a escala-de recubrimientos con alto contenido de iridio para electrolizadores PEM, los parámetros del proceso CVD (como temperatura de reacción de 800 grados, presión de reacción de 500 Pa, tiempo de reacción de 2 h) se controlan estrictamente, de modo que la uniformidad del espesor del recubrimiento de sustratos de titanio de área grande-(1 mx 2 m) se controla dentro de ±5 %, y la consistencia del rendimiento entre lotes es buena.
2. Ampliación del diseño estructural del ánodo-: La estructura del ánodo en el laboratorio suele ser de tamaño pequeño-(como ánodos de láminas con un tamaño de 5 cm × 5 cm), lo que no puede cumplir con los requisitos de ingeniería de equipos de gran-escala (como electrolizadores PEM con un área de pila de más de 1㎡) en términos de distribución de corriente y circulación de electrolitos. Por lo tanto, es necesario llevar a cabo un diseño optimizado de la estructura del ánodo, como la adopción de estructuras porosas, estructuras de malla y diseños modulares. La estructura porosa del ánodo puede aumentar el área de superficie específica del ánodo, mejorar la uniformidad de la distribución de corriente y reducir la polarización de concentración de la superficie del electrodo, lo cual es adecuado para electrolizadores PEM y otros escenarios de alta densidad de corriente. La estructura de ánodo de malla puede facilitar la circulación del electrolito, reducir la caída de presión del sistema y es adecuada para la electrólisis cloro-alcalina y otros escenarios de electrólisis de flujo. El diseño modular puede realizar el ensamblaje y reemplazo de-ánodos de área grande, lo cual es conveniente para el mantenimiento y operación de equipos de ingeniería. Durante el aumento-de la estructura del ánodo, es necesario llevar a cabo una simulación de fluidos y una simulación eléctrica para optimizar el diseño del ánodo y los parámetros de la estructura, garantizar la distribución uniforme de la corriente y el electrolito y evitar el sobrecalentamiento local y la corrosión desigual. Por ejemplo, en el diseño-aumentado de ánodos de titanio con revestimiento de gradiente de Ru-Ir para electrolizadores cloro{16}}alcalinos, se adopta la estructura del ánodo de malla (tamaño de malla 30, espesor 1,5 mm) y la disposición del ánodo se optimiza mediante simulación de fluidos, de modo que la uniformidad de distribución de corriente del electrolizador de área grande-(5m×3m) se controla dentro de ±10 % y la circulación del electrolito es suave, lo que cumple con los requisitos de ingeniería de producción a gran escala.
|
Sistema de recubrimiento |
Condiciones de funcionamiento extremas aplicables |
Rendimiento central |
Puntos clave de ampliación- |
Ventajas |
|
Recubrimiento con alto contenido de iridio (Ir mayor o igual al 80%) |
Electrolizadores PEM: alta densidad de corriente (1000-3000A/㎡), fuerte acidez (pH<2), high humidity (≥95%), high temperature (80-100℃) |
Sobrepotencial de evolución de oxígeno Menor o igual a 0,2 V (2000 A/㎡); Prueba de estabilidad de 5000 h: tasa de atenuación de actividad inferior o igual al 5 %; Tasa de corrosión menor o igual a 0,001 mm/año. |
Preparación del recubrimiento: proceso CVD, control de temperatura/presión/tiempo; estructura del ánodo: estructura porosa, diseño modular; garantizar la uniformidad del recubrimiento de sustratos-de áreas grandes |
Actividad catalítica de desprendimiento de oxígeno extremadamente alta; buena estabilidad en condiciones extremas; larga vida útil; adecuado para escalamiento de electrolizador PEM-aumentado |
|
Revestimiento degradado Ru-Ir |
Electrólisis cloro-alcalina, oxidación del material de la batería de litio: alta densidad de corriente (500-2000 A/㎡), ácido/álcali fuerte, coexistencia con desprendimiento de oxígeno y desprendimiento de cloro. |
Sobrepotencial de evolución de cloro Menor o igual a 0,15V; sobrepotencial de evolución de oxígeno Menor o igual a 0,8 V; Prueba de estabilidad de 3 años: tasa de atenuación de actividad inferior o igual al 10%; Tasa de corrosión menor o igual a 0,005 mm/año. |
Preparación del recubrimiento: recubrimiento electroforético + descomposición térmica, composición del gradiente de control; estructura del ánodo: estructura de malla, diseño optimizado; Garantizar una distribución uniforme de corriente/electrolitos. |
Actividad catalítica de doble función-(evolución de oxígeno + evolución de cloro); alta tolerancia a condiciones extremas; adecuado para la ampliación-de procesos complejos; alta rentabilidad-efectividad |
VI. Gerentes de Adquisiciones/Cadena de Suministro (Persona E): Especificaciones Técnicas y Estrategias de Gestión de Proveedores
(I) Formulación de Especificaciones Técnicas de Licitación: Puntos Clave de Control de Calidad
Para los gerentes de adquisiciones/cadena de suministro, la demanda principal es garantizar la calidad de los ánodos de titanio mientras se controlan los costos de adquisición, evitar riesgos de calidad y de la cadena de suministro, y garantizar el progreso fluido de la producción. La formulación de especificaciones técnicas de licitación científicas y razonables es la clave para satisfacer esta demanda. Las especificaciones técnicas deben definir claramente los indicadores de calidad, los métodos de prueba y los estándares de aceptación de los ánodos de titanio, y controlar eficazmente la calidad de los ánodos de titanio desde la fuente. Lo siguiente se centrará en introducir los puntos clave de control de calidad en la formulación de las especificaciones técnicas de licitación.
1. Aclaración de los indicadores básicos de desempeño

De acuerdo con los escenarios de aplicación reales de los ánodos de titanio (como protección contra la corrosión, galvanoplastia, tratamiento de agua), es necesario definir claramente los indicadores básicos de rendimiento del sistema de recubrimiento. Por ejemplo, para los ánodos de titanio con revestimiento de Ru-Ir utilizados en la protección catódica del suelo, los indicadores clave de rendimiento incluyen el sobrepotencial de evolución de cloro (menor o igual a 0,15 V), la tasa de corrosión (menor o igual a 0,01 mm/año), la vida útil (mayor o igual a 15 años), la carga del recubrimiento (5-12 g/㎡), etc.; para los ánodos de titanio con revestimiento Ir-Ta utilizados en entornos marinos, los indicadores clave de rendimiento incluyen el potencial de evolución de oxígeno (mayor o igual a 1,6 V), la tasa de corrosión (menor o igual a 0,005 mm/año), el rango de fluctuación potencial (menor o igual a 5 mV), etc.; Para los ánodos de titanio con recubrimiento de Pt utilizados en galvanoplastia de metales preciosos, los indicadores clave de rendimiento incluyen la pureza del recubrimiento (mayor o igual a 99,9%), la vida útil (mayor o igual a 5 años), la carga del recubrimiento (0,5-1 g/㎡), etc. Al mismo tiempo, es necesario definir claramente los parámetros técnicos del sustrato de titanio, como el material (titanio puro industrial de acuerdo con GB/T 3621), la pureza (mayor o igual a 99,6%), rugosidad de la superficie (Ra 1,6-3,2μm), etc., para garantizar el rendimiento básico del ánodo de titanio.
2. Formulación de Métodos de Prueba y Estándares de Aceptación

Los métodos de prueba claros y los estándares de aceptación son la garantía para verificar si los ánodos de titanio cumplen con los requisitos técnicos. Para los métodos de prueba de los indicadores de rendimiento del recubrimiento, es necesario especificar las normas nacionales o internacionales aplicables (como ASTM, GB/T) y el equipo de prueba requerido. Por ejemplo, la prueba de sobrepotencial de evolución de cloro debe realizarse de acuerdo con la norma ASTM G91, utilizando una estación de trabajo electroquímica para medir la curva de polarización del ánodo; La prueba de carga del recubrimiento debe realizarse utilizando un espectrómetro de emisión de plasma acoplado inductivamente (ICP-OES) después de disolver el recubrimiento. Para los estándares de aceptación, es necesario definir claramente el rango calificado de cada indicador de desempeño, la proporción de muestreo y el método de muestreo de los productos entregados, y los métodos de manipulación para productos no calificados. Por ejemplo, la proporción de muestreo de ánodos de titanio en la entrega por lotes no debe ser inferior al 3%, y si se encuentra un solo producto no calificado en la muestra, se debe realizar una inspección completa; Si se encuentra más del 5% de productos no calificados en la inspección completa, se debe devolver o reelaborar todo el lote de productos. Además, también es necesario especificar los procedimientos de aceptación, como la aceptación conjunta por parte del comprador y el proveedor, la presentación de informes de prueba por parte del proveedor y la confirmación por escrito de los resultados de la aceptación por ambas partes.
3. Requisitos para las calificaciones y capacidades técnicas de los proveedores
Para garantizar la estabilidad de la calidad del producto y la capacidad de suministro, es necesario definir claramente los requisitos de calificación del proveedor en las especificaciones técnicas de licitación. Por ejemplo, el proveedor debe tener personalidad jurídica independiente, una licencia de producción de ánodos de titanio y certificaciones pertinentes del sistema de gestión de calidad (como la norma ISO 9001); tener más de 5 años de experiencia en producción de sistemas de recubrimiento de ánodos de titanio y casos de aplicación exitosos en los campos correspondientes (como proporcionar informes de verificación de desempeño y testimonios de usuarios de proyectos de protección contra la corrosión); contar con equipos de producción completos (como hornos de descomposición térmica, equipos de recubrimiento electroforético) y equipos de prueba (como estaciones de trabajo electroquímicas, ICP-OES), y contar con equipos técnicos y de investigación y desarrollo profesionales para brindar soporte técnico y servicio postventa-. Además, también es necesario presentar requisitos para la capacidad de suministro y el ciclo de entrega del proveedor, como garantizar que la capacidad de suministro mensual no sea inferior a la demanda mensual del comprador y que el ciclo de entrega no sea superior a 30 días después de la firma del contrato, para evitar afectar el progreso de la producción del comprador debido a retrasos en la entrega.
(II) Estrategias de Gestión de Proveedores y Control de Riesgos
Además de formular especificaciones técnicas de licitación estrictas, los gerentes de la cadena de adquisiciones/suministro también deben establecer un sistema completo de gestión de proveedores para realizar toda la-gestión de procesos y control de riesgos de los proveedores, garantizando el suministro estable y la calidad de los ánodos de titanio. Lo siguiente se centrará en la introducción de la evaluación y selección de proveedores, en-el control de calidad de los procesos y-estrategias de gestión del servicio posventa.

1. Sistema de Evaluación y Selección de Proveedores:Establecer un sistema de índice de evaluación de proveedores multi-dimensional es la base para seleccionar proveedores de alta-calidad. Los indicadores de evaluación deben incluir no solo la calidad, el precio y el ciclo de entrega del producto, sino también las capacidades técnicas, el servicio postventa-, el estado financiero y la reputación corporativa. Para la evaluación inicial de los proveedores, se deben realizar-auditorías in situ para verificar las condiciones de producción del proveedor, el funcionamiento del sistema de gestión de calidad, las capacidades técnicas y la gestión de inventario. Por ejemplo, verifique si el equipo de producción del proveedor es avanzado y completo, si el proceso de preparación del recubrimiento cumple con los requisitos técnicos, si el equipo de prueba está calibrado y es efectivo y si el sitio de producción está limpio y ordenado. Para la re-evaluación de los proveedores existentes, se debe establecer un mecanismo de evaluación dinámica y el desempeño del proveedor en el período de cooperación anterior (como la tasa de calificación del producto, la tasa de entrega a tiempo{-la velocidad de respuesta del servicio posventa) se debe evaluar periódicamente (por ejemplo, cada 6 meses o 1 año). Según los resultados de la evaluación, los proveedores se clasifican en niveles A, B, C y D. Los proveedores de nivel A-son proveedores cooperativos clave y se pueden dar políticas preferenciales como aumentar el volumen de pedidos y reducir los ciclos de pago; Los proveedores de nivel D-son proveedores no calificados y deben ser eliminados de la lista de proveedores. Además, es necesario establecer un mecanismo de proveedores de respaldo, seleccionar 2-3 proveedores alternativos para cada tipo de sistema de recubrimiento de ánodo de titanio, para evitar interrupciones en la cadena de suministro causadas por la falla de un solo proveedor.
2. Control de calidad en proceso-de ánodos de titanio:Para garantizar que la calidad de los ánodos de titanio cumpla con los requisitos durante el proceso de producción, los gerentes de la cadena de adquisiciones/suministro deben llevar a cabo un control de calidad del proceso, es decir, enviar inspectores de calidad profesionales al sitio de producción del proveedor para supervisar e inspeccionar los procesos de producción clave (como el pretratamiento del sustrato de titanio, la preparación del recubrimiento y el tratamiento térmico). Para el proceso de pretratamiento del sustrato de titanio, es necesario verificar si la rugosidad de la superficie, la limpieza y la eliminación de la película de óxido cumplen con los requisitos, porque la calidad del pretratamiento del sustrato afecta directamente la fuerza de unión entre el recubrimiento y el sustrato; para el proceso de preparación del recubrimiento, es necesario verificar si los parámetros del proceso (como la concentración de la solución de recubrimiento, la temperatura del recubrimiento y la velocidad del recubrimiento) son consistentes con las especificaciones técnicas y tomar muestras para probar la carga y la uniformidad del recubrimiento; Para el proceso de tratamiento térmico, es necesario verificar si la temperatura y el tiempo del tratamiento térmico cumplen con los requisitos, porque el tratamiento térmico afecta la estructura cristalina y el rendimiento del recubrimiento. Además, es necesario exigir al proveedor que establezca un sistema completo de registro del proceso de producción, registre los parámetros clave y los resultados de las pruebas de cada proceso de producción y presente los registros del proceso de producción al comprador para su inspección junto con los productos entregados, para garantizar la trazabilidad de la calidad del producto.
3. Gestión del Servicio Postventa-y Respuesta a Riesgos:Un buen servicio postventa-es una garantía importante para resolver problemas de calidad y garantizar el buen progreso de la producción. En las especificaciones técnicas de licitación y los contratos de suministro, es necesario definir claramente las obligaciones de servicio postventa del proveedor-, como brindar capacitación técnica al personal de operación y mantenimiento del comprador (incluido el uso, mantenimiento y diagnóstico de fallas de ánodos de titanio); proporcionar consultas técnicas las 24-horas y soporte de servicio en el sitio-y el tiempo de respuesta para el servicio en el sitio-no debe exceder las 48 horas para los proveedores nacionales y las 72 horas para los proveedores extranjeros; Para los ánodos de titanio con problemas de calidad dentro del período de garantía (generalmente de 1 a 3 años), el proveedor debe proporcionar servicios gratuitos de reemplazo o reparación y compensar las pérdidas económicas causadas por los problemas de calidad. Además, los gerentes de la cadena de adquisiciones/suministro deben establecer un mecanismo de manejo de problemas de calidad, registrar y rastrear los problemas de calidad de los ánodos de titanio en uso, analizar las causas de los problemas junto con el proveedor y formular medidas de mejora para evitar la recurrencia de problemas similares. Por ejemplo, si el revestimiento de los ánodos de titanio se pela durante el uso, es necesario comprobar si la fuerza de unión entre el revestimiento y el sustrato cumple con los requisitos, analizar si se debe a un pretratamiento inadecuado del sustrato o un proceso de preparación del revestimiento inadecuado y exigir al proveedor que mejore el proceso de producción y vuelva a entregar productos calificados.
|
Enlace de gestión |
Puntos de control clave |
Métodos de implementación |
Medidas de respuesta al riesgo |
|
Evaluación y Selección de Proveedores |
Calidad del producto, capacidades técnicas, capacidad de suministro, servicio postventa-, situación financiera
|
Sistema de índice de evaluación multi-dimensional; auditoría in situ de los proveedores iniciales; re-evaluación dinámica de proveedores existentes; establecimiento de un mecanismo de proveedores de respaldo |
Eliminar proveedores no calificados; Mantener 2 o 3 proveedores de respaldo para cada tipo de producto para evitar interrupciones en el suministro. |
|
Control de calidad en-proceso |
Pretratamiento del sustrato de titanio, parámetros del proceso de preparación del recubrimiento, rendimiento del recubrimiento, proceso de tratamiento térmico |
Organizar-inspectores de calidad del sitio; supervisar procesos de producción clave; pruebas de muestra del rendimiento del recubrimiento; Requerir registros completos del proceso de producción. |
Detener a tiempo los procesos no calificados; exigir a los proveedores que rectifiquen; rastrear y verificar los resultados de la rectificación |
|
Gestión del servicio postventa- |
Capacitación técnica, consulta técnica,-velocidad de respuesta del servicio en el sitio, manejo de problemas de calidad |
Definir claramente las obligaciones de servicio posventa-en los contratos; establecer una línea directa de soporte técnico las 24 horas; registrar y realizar un seguimiento de los problemas de calidad; análisis conjunto de las causas del problema |
Requerir reemplazo/reparación gratuita de productos no calificados dentro del período de garantía; reclamar pérdidas económicas causadas por problemas de calidad; Promocionar proveedores para mejorar procesos. |
VII. Propietarios de pequeñas y medianas empresas-/compradores de pequeños-lotes (Persona F): equilibrio de rentabilidad-y guía práctica de selección
(I) Análisis de la demanda principal: rentabilidad-primera operación y operación simple
Para los propietarios de pequeñas y medianas empresas (PYME) y los compradores de lotes pequeños-, las demandas principales de ánodos de titanio son significativamente diferentes de las de las grandes empresas y los ingenieros profesionales. Por lo general, tienen las características de una escala de producción pequeña, capital y recursos técnicos limitados y requisitos bajos para indicadores de rendimiento ultra-elevados. Por lo tanto, sus demandas principales son: primero, rentabilidad-, es decir, seleccionar sistemas de recubrimiento de ánodos de titanio con un rendimiento adecuado y precios razonables para evitar una inversión excesiva; en segundo lugar, identificación de calidad simple, es decir, juzgar rápidamente la calidad de los ánodos de titanio mediante métodos simples sin depender de equipos de prueba profesionales; tercero, soluciones prácticas a problemas comunes, es decir, obtener soluciones simples y operables para problemas comunes en el uso de ánodos de titanio (como daños en el recubrimiento, eficiencia reducida) para reducir los costos de mantenimiento y el tiempo de inactividad de la producción.

En este contexto, los propietarios de PYME y los compradores de lotes pequeños-deben evitar la búsqueda ciega de sistemas de recubrimiento de alto-rendimiento y alto-precio (como el recubrimiento Pt) y elegir sistemas de recubrimiento rentables-que cumplan con sus escenarios de uso reales. Por ejemplo, para talleres de galvanoplastia de pequeña-escala (como galvanoplastia de hardware, galvanoplastia decorativa), los ánodos de titanio con revestimiento compuesto de Ru-Ir-Ta pueden cumplir los requisitos de uniformidad y eficiencia de la galvanoplastia, y el precio es mucho más bajo que el revestimiento de Pt; para equipos de desinfección de agua potable-a pequeña escala (como estaciones rurales de desinfección de agua potable), los ánodos de titanio con revestimiento de Ru-Ir-Sn tienen una alta eficiencia de desprendimiento de cloro y un bajo consumo de energía, lo cual es una opción rentable-; Para proyectos de protección contra la corrosión a pequeña-escala (como pequeñas tuberías enterradas), los ánodos de titanio con revestimiento de Ru-Ir pueden cumplir con los requisitos de protección a largo plazo-y tienen evidentes ventajas de costos en comparación con el revestimiento de Ir-Ta.
(II) Métodos prácticos de identificación de la calidad para no-profesionales
Debido a la falta de equipos de prueba profesionales y personal técnico, los propietarios de PYME y los compradores de lotes pequeños-necesitan métodos de identificación de calidad simples y prácticos para juzgar la calidad de los ánodos de titanio. A continuación se presentarán varios métodos prácticos comunes de identificación de la calidad desde los aspectos de inspección de apariencia, prueba de rendimiento simple y verificación de calificación del proveedor.
1.Inspección de apariencia (sentencia primaria): La inspección de apariencia es el método de identificación de calidad más simple y directo, que inicialmente puede juzgar si existen problemas de calidad obvios en los ánodos de titanio. Los puntos clave de la inspección de la apariencia incluyen: (1) Superficie del recubrimiento: la superficie del recubrimiento debe ser uniforme y lisa, sin defectos obvios como descamación, grietas, poros, burbujas y colores desiguales. Si hay fenómenos de descamación o agrietamiento, indica que la fuerza de unión entre el recubrimiento y el sustrato es insuficiente y que el ánodo es propenso a fallar durante el uso; si hay muchos poros y burbujas, indica que el proceso de preparación del recubrimiento es defectuoso, lo que reducirá la resistencia a la corrosión y la vida útil del ánodo. (2) Sustrato de titanio: el sustrato de titanio no debe tener deformaciones, rayones ni manchas de óxido evidentes. El espesor del sustrato debe ser consistente con los requisitos acordados (se puede medir con un pie de rey). Si el sustrato está deformado o es demasiado delgado, afectará la resistencia mecánica y la vida útil del ánodo. (3) Piezas de conexión: para ánodos de titanio con piezas de conexión (como terminales, barras colectoras), la conexión debe ser firme, sin holgura ni mal contacto. Una mala conexión provocará una mayor resistencia de contacto, una reducción de la salida de corriente y afectará el efecto de uso.
2.Prueba de rendimiento simple (verificación práctica): Para propietarios de PYME y compradores de lotes pequeños-, se pueden realizar pruebas de rendimiento sencillas en-el sitio para verificar el rendimiento básico de los ánodos de titanio sin depender de equipos profesionales. (1) Prueba de conductividad: utilice un multímetro para medir la resistencia entre los dos extremos del ánodo de titanio. La resistencia de los ánodos de titanio calificados debe ser pequeña y uniforme. Si la resistencia es demasiado grande o desigual, indica que hay problemas con el recubrimiento o sustrato, lo que afectará la distribución actual y la eficiencia de uso. (2) Prueba de resistencia al ácido (verificación simple de la resistencia a la corrosión): Remoje una pequeña parte del ánodo de titanio (o una muestra proporcionada por el proveedor) en una solución de ácido sulfúrico al 10% a temperatura ambiente durante 24 horas, sáquelo y observe la superficie del recubrimiento. Si el recubrimiento no tiene decoloración, descamación o disolución evidentes, indica que el recubrimiento tiene buena resistencia a los ácidos; Si el recubrimiento cambia de color o se desprende, indica que la calidad del recubrimiento no está calificada. Cabe señalar que este método es sólo una verificación simple y no puede reemplazar las pruebas profesionales de resistencia a la corrosión. (3) Prueba de estabilidad de salida de corriente: instale el ánodo de titanio en el equipo de uso real, opere bajo la densidad de corriente de trabajo normal y use un voltímetro para medir el potencial del ánodo. Si el rango de fluctuación potencial está dentro de ±10 mV en 2 horas, indica que el ánodo tiene un rendimiento de salida de corriente estable; si el potencial fluctúa mucho, indica que el rendimiento del ánodo es inestable.
3. Calificación del Proveedor y Verificación del Certificado (Garantía Indirecta): Para propietarios de PYME y compradores de lotes pequeños-, verificar la calificación del proveedor y los certificados relevantes es una forma indirecta importante de garantizar la calidad del producto. Deben exigir a los proveedores que proporcionen certificados relevantes, como licencia comercial, licencia de producción, certificación del sistema de gestión de calidad (ISO 9001) e informes de prueba del producto (como informe de prueba de carga de recubrimiento, informe de prueba de curva de polarización). Al mismo tiempo, pueden consultar sobre la reputación industrial del proveedor y las evaluaciones de los usuarios a través de asociaciones industriales, plataformas en línea u otros usuarios. Se recomienda elegir proveedores con más de 3 años de experiencia en producción y valoraciones positivas de los usuarios para evitar comprar productos falsificados y de mala calidad en pequeños talleres.
(III) Control-de costes y soluciones a problemas comunes
1. Estrategias de control de costes-: Para equilibrar el costo y el rendimiento, los propietarios de PYME y los compradores-de lotes pequeños pueden adoptar las siguientes estrategias de control-de costos: (1) Seleccionar sistemas de recubrimiento apropiados según los escenarios reales: como se mencionó anteriormente, evite la búsqueda ciega de sistemas de recubrimiento de alto-rendimiento. Por ejemplo, para escenarios generales de galvanoplastia, elija un recubrimiento compuesto de Ru-Ir-Ta en lugar de un recubrimiento de Pt; para escenarios generales de protección contra la corrosión del suelo, elija el revestimiento Ru-Ir en lugar del revestimiento Ir-Ta. (2) Optimice la cantidad y el lote de compra: aunque la compra en lotes pequeños-es flexible, el precio unitario suele ser más alto. Los propietarios de PYME pueden unirse con otras empresas similares para realizar compras conjuntas para aumentar la cantidad de compra y obtener precios más favorables de los proveedores. (3) Prolongar la vida útil de los ánodos de titanio mediante un uso y mantenimiento adecuados: el uso y el mantenimiento adecuados pueden prolongar eficazmente la vida útil de los ánodos de titanio y reducir la frecuencia de reemplazo. Por ejemplo, evite el funcionamiento excesivo-(que acelerará el consumo del recubrimiento), limpie regularmente la superficie del ánodo (elimine la suciedad y las incrustaciones para garantizar un rendimiento estable) y almacene el ánodo en un ambiente seco y ventilado (evite la oxidación húmeda del sustrato).
2. Soluciones a problemas comunes: Los problemas comunes en el uso de ánodos de titanio por parte de las PYME incluyen daños en el recubrimiento, reducción de la eficiencia de salida de corriente y aumento del consumo de energía. Las siguientes son soluciones simples y operativas: (1) Daño del recubrimiento: si el recubrimiento está dañado localmente (como rayones, descamación) y el área dañada es pequeña, puede usar resina epoxi para reparar el área dañada temporalmente para evitar una mayor corrosión del sustrato de titanio; Si el área dañada es grande (más del 10% del área total), se recomienda reemplazar el ánodo a tiempo para evitar afectar la calidad de la producción. (2) Reducción de la eficiencia de salida de corriente: las principales razones de la reducción de la eficiencia de salida de corriente son la contaminación de la superficie del ánodo (suciedad, incrustaciones) y una mala conexión. La solución es limpiar periódicamente la superficie del ánodo con un cepillo suave y ácido diluido (como ácido clorhídrico al 5%) para eliminar la suciedad y las incrustaciones; verifique las piezas de conexión del ánodo, apriete los pernos flojos y reemplace las piezas de conexión corroídas. (3) Aumento del consumo de energía: el aumento del consumo de energía suele deberse a una mayor resistencia del ánodo, que puede deberse al envejecimiento del revestimiento o a la contaminación de la superficie. Si el recubrimiento no está muy envejecido, puede restaurar el rendimiento limpiando la superficie del ánodo; Si el revestimiento está muy envejecido (la vida útil se acerca al límite), debe reemplazar el ánodo a tiempo para evitar un mayor consumo de energía. Además, se recomienda establecer un sistema de registro de uso simple para registrar el tiempo de uso, las condiciones de trabajo y el mantenimiento de los ánodos de titanio, lo cual es conveniente para rastrear la vida útil de los ánodos y manejar los problemas de manera oportuna.
|
Escenarios comunes para las PYMES |
Sistema de recubrimiento recomendado |
Medidas de control de costes- |
Problemas comunes y soluciones |
|
Galvanoplastia de hardware a pequeña escala-, galvanoplastia decorativa |
Revestimiento compuesto Ru-Ir-Ta |
Compra conjunta con empresas similares; optimizar la densidad de corriente de galvanoplastia para evitar el funcionamiento excesivo-de corriente |
Daños en el revestimiento: Repare temporalmente con resina epoxi para áreas pequeñas; reemplazar para áreas grandes. Eficiencia reducida: Limpie la suciedad de la superficie del ánodo con ácido diluido |
|
Desinfección de agua potable-a pequeña escala (estaciones de agua potable rurales) |
Revestimiento Ru-Ir-Sn |
Elija el tamaño de ánodo apropiado según la capacidad de tratamiento de agua; Mantener regularmente para extender la vida útil. |
Mayor consumo de energía: limpieza de incrustaciones en la superficie del ánodo; Verifique las piezas de conexión para ver si hay mal contacto. |
|
Protección contra la corrosión de tuberías enterradas a pequeña escala- |
Revestimiento Ru-Ir |
Haga coincidir la carga del recubrimiento con la resistividad del suelo para evitar una carga excesiva; Elija proveedores locales para reducir los costos de transporte. |
Descamación del revestimiento: compruebe si se debe a una instalación incorrecta; reemplace el ánodo y optimice el método de instalación |
VIII. Resumen: marco de selección y sugerencias clave para sistemas de recubrimiento de ánodos de titanio
La selección de sistemas de recubrimiento de ánodos de titanio es un proyecto sistemático que debe basarse en los escenarios de aplicación reales y las demandas principales de los usuarios. Los diferentes grupos de clientes tienen diferencias significativas en el enfoque de selección debido a sus diferentes roles, recursos técnicos y escalas de producción. Este artículo analiza las estrategias de selección de sistemas de recubrimiento de ánodos de titanio para seis grupos de clientes típicos y resume un marco de selección universal: primero, aclarar las demandas principales (como estabilidad a largo plazo-, control de precisión y rentabilidad-); en segundo lugar, analizar las características clave del escenario de aplicación (como la composición del electrolito, la temperatura, la densidad de corriente y la corrosividad ambiental); en tercer lugar, hacer coincidir el sistema de recubrimiento con el escenario y las demandas (seleccione la serie Ru-Ir, la serie Ir-Ta, la serie Pt o recubrimientos compuestos/degradados según los requisitos de rendimiento); cuarto, verificar la calidad y las capacidades de los proveedores (formular especificaciones técnicas, realizar inspecciones de calidad, evaluar las calificaciones de los proveedores); Finalmente, optimizar el uso y el mantenimiento para maximizar la rentabilidad-de los ánodos de titanio.

Con base en el marco de selección anterior, se presentan las siguientes sugerencias clave para diferentes tipos de usuarios: (1) Para los ingenieros profesionales (protección contra la corrosión, galvanoplastia, tratamiento de agua, investigación y desarrollo de nuevas energías), es necesario centrarse en la combinación del rendimiento del recubrimiento y las características del escenario, llevar a cabo un diseño científico de parámetros clave y verificar el rendimiento a largo plazo-de los ánodos mediante pruebas profesionales; (2) Para los gerentes de la cadena de adquisiciones/suministro, es necesario equilibrar la calidad y el costo, formular especificaciones técnicas estrictas y estándares de aceptación, establecer un sistema completo de gestión de proveedores y realizar todo el-control de riesgos del proceso de los ánodos de titanio; (3) Para los propietarios de PYME y compradores de lotes pequeños-, es necesario priorizar la rentabilidad-, dominar métodos simples de identificación de calidad, elegir sistemas de recubrimiento apropiados de acuerdo con las necesidades reales y reducir los costos de uso y mantenimiento mediante una operación y mantenimiento adecuados.
Con el desarrollo continuo de la tecnología electroquímica industrial, los sistemas de recubrimiento de ánodos de titanio también avanzan hacia un mayor rendimiento, menor costo y mayor protección ambiental. Por ejemplo, el desarrollo de sistemas de recubrimiento con bajo contenido de -iridio y sin iridio-puede reducir la dependencia de los metales preciosos y reducir el costo; La optimización de los procesos de preparación de recubrimientos (como la deposición de capas atómicas) puede mejorar la uniformidad y estabilidad de los recubrimientos. Se recomienda que todo tipo de usuarios presten atención a los últimos avances tecnológicos en recubrimientos de ánodos de titanio, optimicen continuamente la selección de sistemas de recubrimiento y promuevan la mejora de sus propios procesos de producción y la mejora de los beneficios económicos.